Treści

Odporna fabryka. Jak CMMS wspiera ciągłość produkcji w czasie zakłóceń

System CMMS

Odporna fabryka. Jak CMMS wspiera ciągłość produkcji w czasie zakłóceń

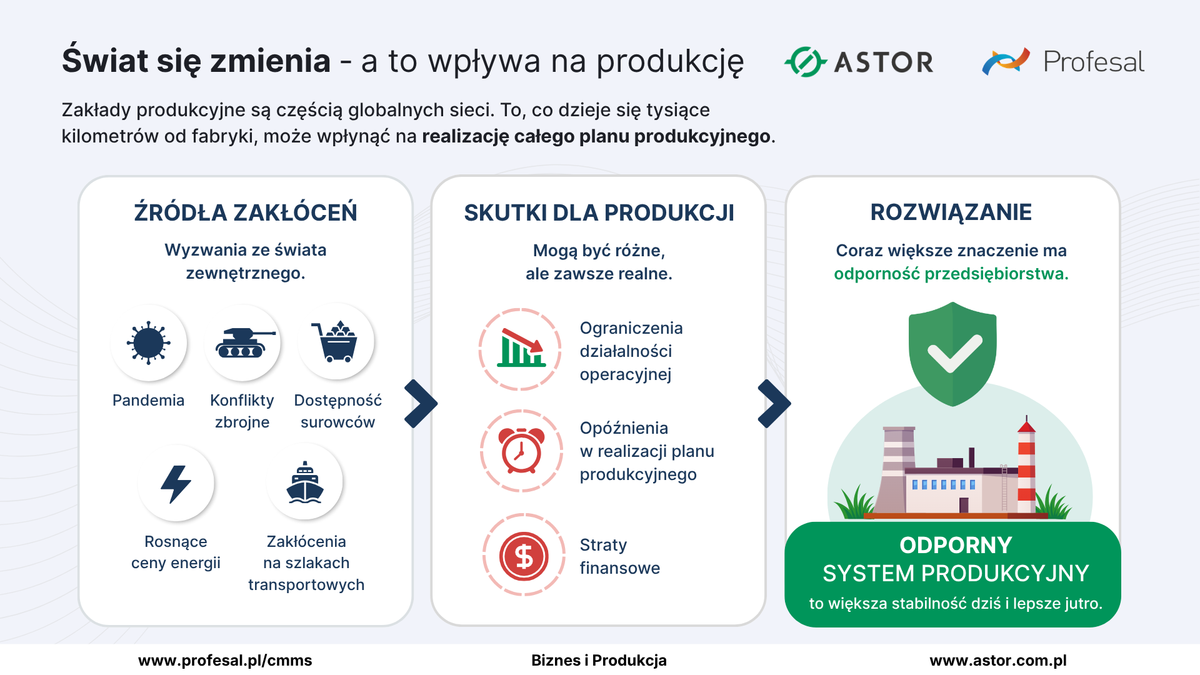
Ostatnie lata pokazały, jak wiele czynników może zakłócić funkcjonowanie zakładu produkcyjnego. Pandemia, konflikty zbrojne, niedobory surowców, rosnące ceny energii czy problemy z transportem zmusiły przedsiębiorstwa do mierzenia się z sytuacjami, na które często nie miały bezpośredniego wpływu.

Zagrożenia dla ciągłości produkcji nie zawsze wynikają z wydarzeń o globalnej skali. Czasami wystarczy opóźniona dostawa kluczowego komponentu, awaria jednej maszyny lub niedostępność systemu informatycznego, aby zakłócić pracę całego zakładu. W polskim przemyśle coraz większego znaczenia nabiera odporność przedsiębiorstwa, a w przypadku organizacji produkcyjnych – odporność całego systemu produkcyjnego.

Jak przygotować przedsiębiorstwo na kolejne zakłócenie? Jak ograniczyć ryzyko przestojów i stworzyć system produkcyjny, który będzie lepiej radził sobie z nieprzewidzianymi problemami?

Czym jest odporna fabryka?

Odporności fabryki nie należy sprowadzać wyłącznie do zdolności przetrwania kryzysu. Jej budowanie to proces obejmujący przewidywanie potencjalnych zagrożeń, przygotowanie organizacji na ich wystąpienie, sprawne reagowanie oraz przywracanie zdolności do działania po wystąpieniu zakłócenia.
Równie ważna jest zdolność adaptacji – organizacja po kryzysie może wrócić do wcześniejszego sposobu funkcjonowania, ale może również wykorzystać zdobyte doświadczenia i wprowadzić zmiany.

Dla zakładu produkcyjnego można więc przyjąć prostą zasadę: odporna fabryka to taka, która potrafi utrzymać kluczowe procesy mimo występujących zakłóceń, a gdy jest to niemożliwe – ograniczyć ich konsekwencje i możliwie szybko przywrócić normalną pracę.

Nie oznacza to tworzenia systemu, w którym awarie, opóźnienia czy kryzysy nigdy się nie pojawią. Część ryzyk można przewidzieć, inne występują nagle. Odporność polega przede wszystkim na tym, aby pojedyncze zdarzenie nie powodowało nieproporcjonalnie dużych konsekwencji dla całego przedsiębiorstwa.

Efektywność czy odporność?

Przez wiele lat optymalizacja procesów była silnie związana z ograniczaniem zapasów, eliminowaniem nadmiarowych zasobów oraz maksymalnym wykorzystaniem zdolności operacyjnych. Z perspektywy kosztowej takie podejście może przynosić wymierne korzyści. Problem pojawia się wtedy, gdy system zostaje pozbawiony marginesu pozwalającego reagować na sytuacje odbiegające od standardowych warunków działania.
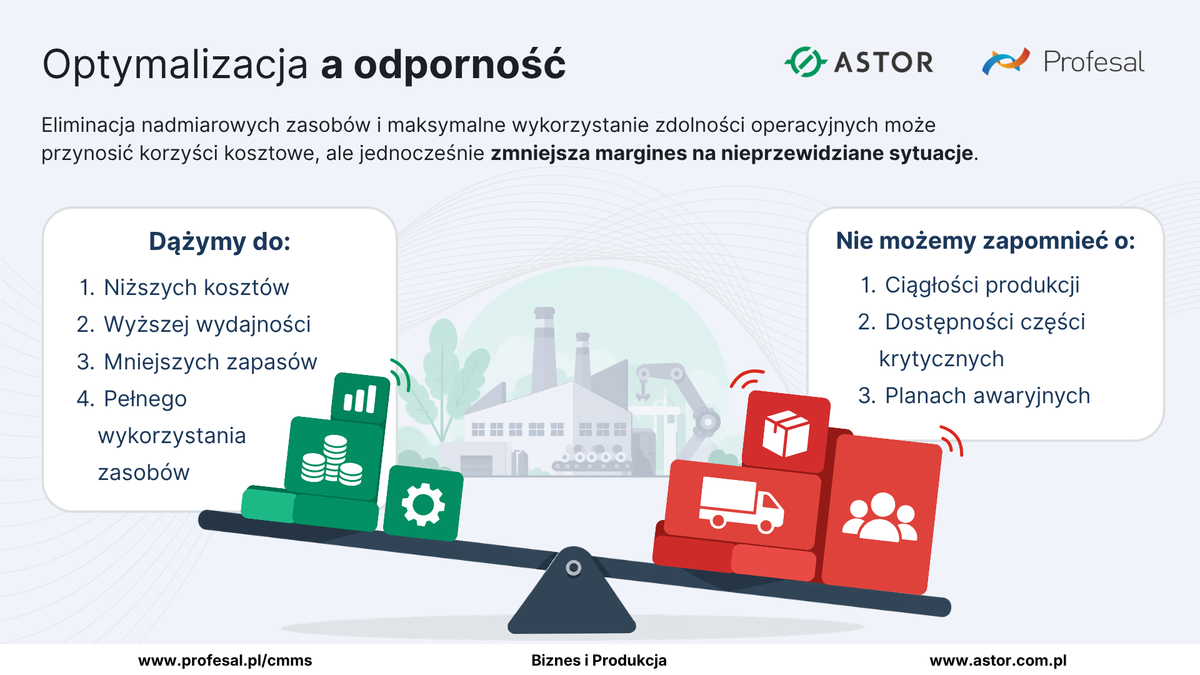
W literaturze dotyczącej odporności organizacji wskazuje się znaczenie zarówno elastyczności zasobów, jak i ich odpowiedniej redundancji. Pewien poziom zasobów nadmiarowych może stanowić bufor pozwalający przetrwać zakłócenie i reagować na jego skutki.

W praktyce produkcyjnej oznacza to konieczność znalezienia równowagi. Dla przykładu:

  • Najtańszy dostawca nie zawsze będzie najbezpieczniejszym dostawcą.
  • Minimalny magazyn części zamiennych ogranicza wartość zapasów, ale może zwiększać ryzyko długiego przestoju.
  • Maksymalne obciążenie maszyny poprawia jej wykorzystanie, ale ogranicza możliwości reakcji na niespodziewaną zmianę planu.
  • Jeden wyspecjalizowany pracownik może mieć ogromną wiedzę o procesie, ale jego nieobecność może stać się istotnym ryzykiem operacyjnym.

Odporność nie oznacza rezygnacji z efektywności. Wymaga odpowiedzi na pytanie, w których obszarach dalsza optymalizacja kosztowa zaczyna zwiększać podatność zakładu na zakłócenia.

Łańcuch dostaw – pierwsza linia odporności fabryki

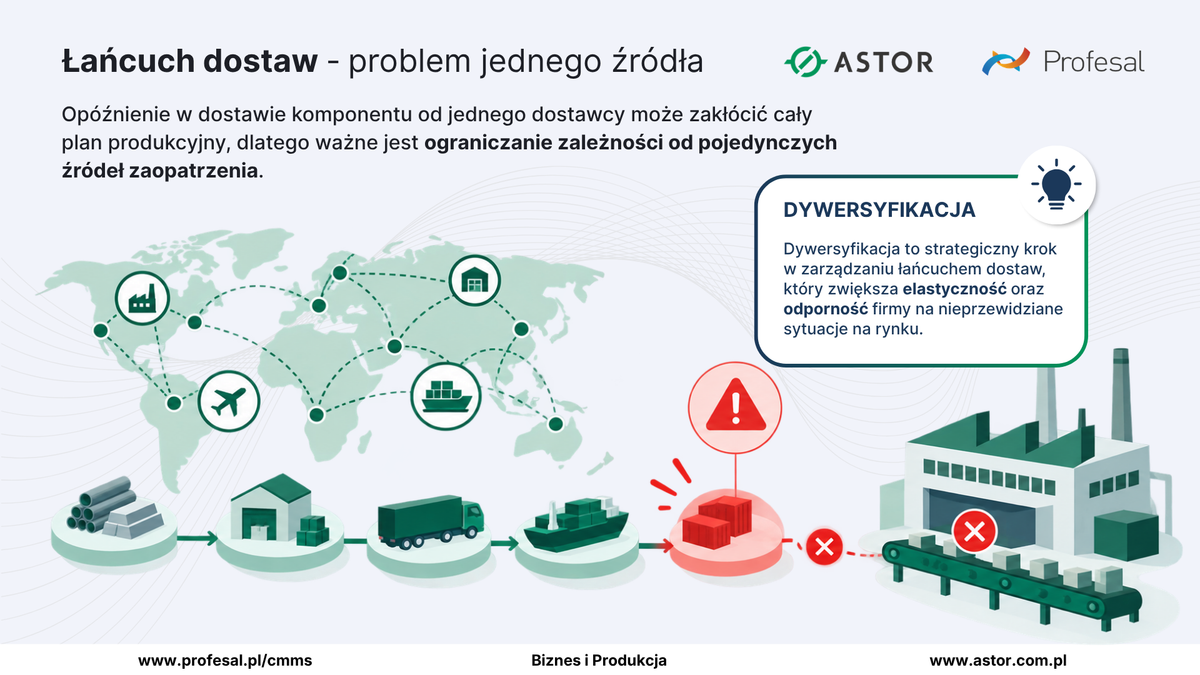
Jednym z najbardziej widocznych obszarów ryzyka jest dostępność materiałów, komponentów i części potrzebnych do realizacji produkcji. Globalne łańcuchy dostaw są rozbudowanymi sieciami wzajemnych zależności, przez co problemy występujące w jednym ich fragmencie mogą oddziaływać na kolejnych uczestników.

Jeżeli produkcja kluczowego wyrobu zależy od komponentu pochodzącego od jednego dostawcy, jedno opóźnienie może wpłynąć na cały plan produkcyjny. Z tego powodu jednym z podstawowych kierunków zwiększania odporności jest ograniczanie zależności od pojedynczych źródeł zaopatrzenia.
Stosowane rozwiązania obejmują między innymi:

  1. multisourcing, czyli rozwijanie współpracy z wieloma dostawcami,
  2. regionalizację i skracanie fizycznych odległości w łańcuchach dostaw,
  3. nearshoring (lokowanie produkcji bliżej odbiorców) oraz reshoring (powrót produkcji do kraju pochodzenia przedsiębiorstwa).

Towarzyszyć im mogą inwestycje w automatyzację i technologie zwiększające niezawodność przepływu produktów oraz informacji.

Dywersyfikacja nie oznacza przy tym konieczności natychmiastowego przenoszenia całego zaopatrzenia do lokalnych dostawców. Chodzi przede wszystkim o ograniczenie sytuacji, w których jeden podmiot, jeden region lub jeden szlak transportowy staje się krytycznym punktem dla ciągłości produkcji.

Duże znaczenie ma rozwijanie współpracy z dostawcami regionalnymi. Krótszy łańcuch może ograniczyć zależność od globalnych zakłóceń, skrócić czas realizacji dostaw oraz zwiększyć kontrolę nad procesem logistycznym. Jednocześnie wykorzystanie narzędzi informatycznych do monitorowania dostaw i zapasów pozwala wcześniej identyfikować potencjalne problemy i lepiej dostosowywać plan produkcyjny do aktualnej sytuacji.

To prowadzi jednak do kolejnego pytania: co w sytuacji, gdy wszystkie potrzebne materiały znajdują się już w zakładzie, ale produkcję zatrzymuje awaria jednego urządzenia?

Odporność zaczyna się również wewnątrz fabryki

Zakłócenie nie zawsze przychodzi z zewnątrz. Źródłem utraty ciągłości produkcji może być również sama infrastruktura zakładu. Awaria maszyny jest jednym z przykładów zdarzenia, które może oddziaływać na wydajność operacyjną przedsiębiorstwa.

Dlatego analiza odporności fabryki powinna wykraczać poza dostawców i logistykę. Istotne staje się rozpoznanie, które zasoby są naprawdę krytyczne dla utrzymania produkcji.

„W utrzymaniu ruchu kluczowe jest zrozumienie, które zasoby są naprawdę krytyczne. To właśnie one mają największy wpływ na ciągłość produkcji i wymagają szczególnej ochrony. Podobna zależność dotyczy części zamiennych, systemów informatycznych, danych czy wiedzy pracowników”

– mówi Wojciech Budzyński, Młodszy specjalista ds. Sprzedaży w firmie Profesal, odpowiedzialny za doradztwo i sprzedaż systemu CMMS Profesal Maintenance.

Właśnie tutaj koncepcja odpornej fabryki zaczyna bezpośrednio łączyć się z zarządzaniem utrzymaniem ruchu. Samo reagowanie na awarie to za mało. Potrzebna jest wiedza pozwalająca wcześniej określić, gdzie znajduje się największe ryzyko dla ciągłości produkcji i jakie działania mogą ograniczyć skutki potencjalnego zatrzymania.
Avatar photo

Adrian Kornobis

Młodszy specjalista ds. Marketingu w firmie Profesal, odpowiedzialny za promocję i rozwój rozpoznawalności systemu CMMS Profesal Maintenance. Na co dzień zajmuje się budowaniem komunikacji, skoncentrowanej na cyfryzacji procesów utrzymania ruchu oraz wykorzystaniem AI w biznesie.

Temat jest dla Ciebie interesujący? Napisz wiadomość do autora i zdobądź ciekawy kontakt.

TAGI:

Czytaj więcej

Czytaj więcej
Czytaj więcej
Czytaj więcej

Treści

Ile kosztuje przestój maszyny i jak system CMMS pomaga to obliczać?

System CMMS

Ile kosztuje przestój maszyny i jak system CMMS pomaga to obliczać?

Awaria maszyny jest najczęściej postrzegana jako problem techniczny. W rzeczywistości jej skutki obejmują również logistykę, jakość produktu, realizację zamówień a nawet sam wynik finansowy przedsiębiorstwa. Działy utrzymania ruchu mają bezpośredni wpływ na ciągłość i niezawodność pracy urządzeń, a ograniczenie ryzyka awarii przekłada się na proces produkcyjny jak i wyniki całej firmy.

Dlatego rzeczywisty koszt przestoju nie powinien być utożsamiany wyłącznie z ceną części zamiennej czy liczbą godzin przepracowanych przez techników. Należy uwzględnić pełny koszt zatrzymania procesu produkcyjnego oraz specyfikę zakładu.

Czym jest przestój maszyny?

Przestój oznacza czas, w którym maszyna lub proces powinny pracować, ale
z określonego powodu nie realizują zaplanowanej produkcji. Zazwyczaj jest związany
z planowanymi działaniami, na przykład przeglądem technicznym lub przezbrojeniem, jak i z nieplanowanym zatrzymaniem spowodowanym awarią, błędem operatora czy problemami z oprogramowaniem.

Najczęściej z perspektywy kosztowej największe znaczenie mają przestoje nieplanowane. Zaburzają harmonogram produkcji i wymagają szybkiego przekierowania pracowników oraz zasobów. Zatrzymanie jednego urządzenia może wpłynąć na kolejne etapy procesu, nawet jeżeli pozostałe maszyny są sprawne technicznie.

Nie każda godzina przestoju kosztuje tyle samo

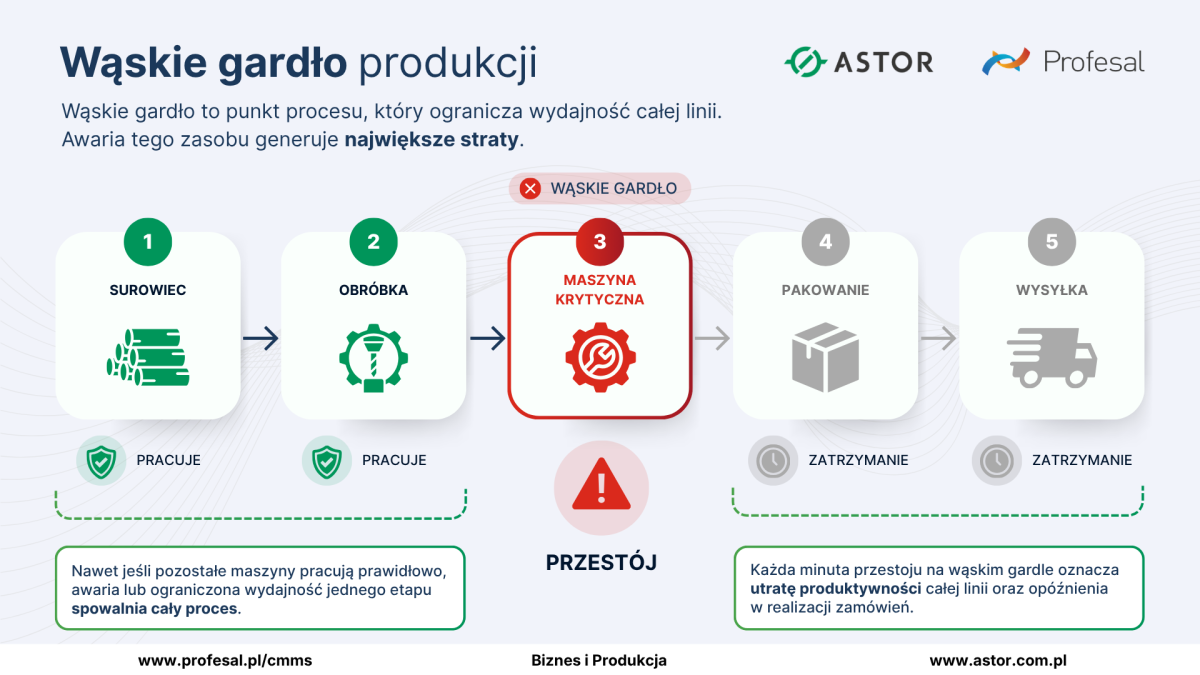
Koszt godziny przestoju zależy przede wszystkim od miejsca maszyny w procesie produkcji. Szczególnie istotne są urządzenia stanowiące wąskie gardło, czyli zasoby ograniczające maksymalną wydajność systemu.

W przypadku takiej maszyny, jej zatrzymanie wpływa nie tylko na jedno stanowisko – ale również na kolejne etapy produkcji. Można powiedzieć, że godzina stracona na wąskim gardle jest godziną straconą dla całego procesu. Zwiększenie wydajności innego urządzenia – znajdującego się poza wąskim gardłem – może wcale nie skrócić całkowitego czasu produkcji.

Przed obliczeniem kosztu przestoju warto odpowiedzieć sobie na kilka pytań:

1) Czy zatrzymanie maszyny blokuje cały proces?

2) Czy produkcję można przenieść na inne urządzenie?

3) Czy w obszarze maszyny znajdują się zapasy buforowe?

4) Czy awaria wpływa na termin realizacji zamówienia?

5) Czy urządzenie jest wąskim gardłem procesu?

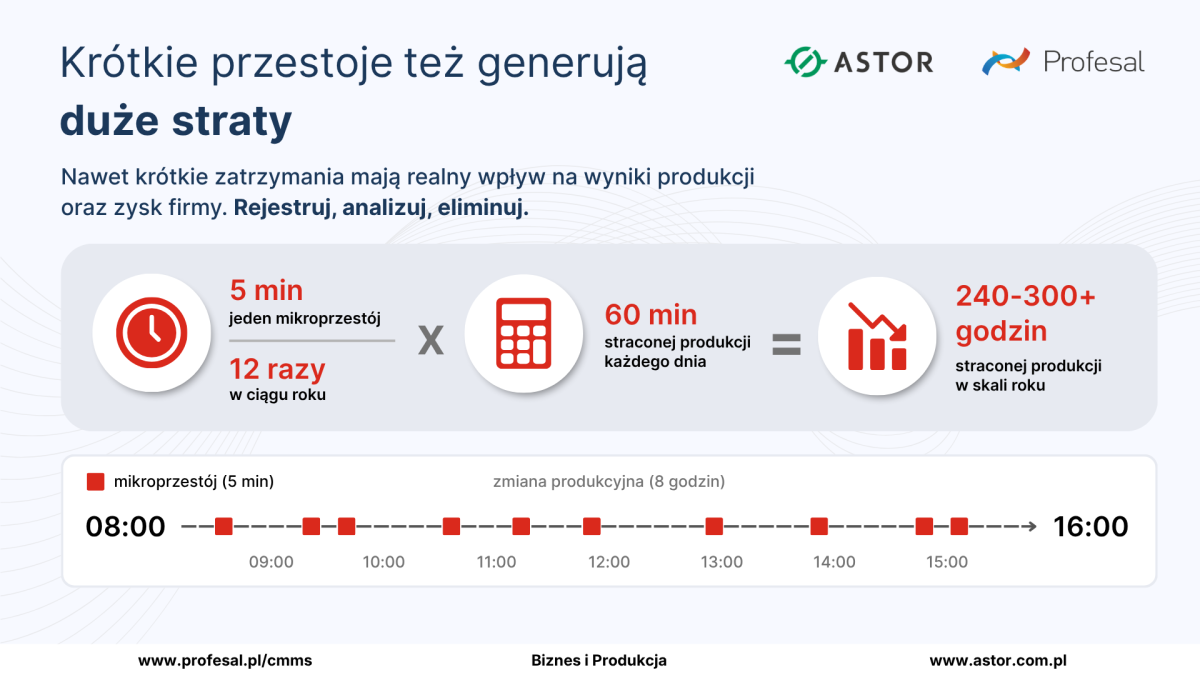
Krótkie przestoje też generują duże straty

Zazwyczaj naszą uwagę przyciągają poważne awarie trwające kilka godzin lub dni. Równie kosztowne mogą być także krótkie zatrzymania występujące wiele razy podczas jednej zmiany. Najlepiej zaprezentować to na przykładzie:

Producent przewodów elektrycznych dysponował możliwościami produkcyjnymi na poziomie około 10 tys. metrów gotowego produktu rocznie, jednak faktyczna produkcja wynosiła 6 tys. metrów. Oznacza to wykorzystanie pełnego potencjału jedynie w 60%.

Późniejsza analiza wykazała, że problemem wcale nie była wydajność głównych maszyn, tylko sposób wywozu produktów ubocznych. Operator, który transportował je do miejsca składowania oddalonego od hali o 300 metrów, jednocześnie obsługiwał obrabiarki. Podczas jego nieobecności maszyny zatrzymywały się z powodu przepełnienia materiałem.

Przestoje trwały tylko kilka minut, jednak występowały kilkanaście razy dziennie. W skali roku przełożyły się na utratę sprzedaży odpowiadającą około 40% gotowego materiału.

Setki krótkich zatrzymań, które nie są rejestrowane, z czasem zaczynają być traktowane jako zwykły element codziennej pracy.

Jak obliczyć koszt przestoju maszyny?

Jeden z podstawowych wzorów można zapisać następująco:

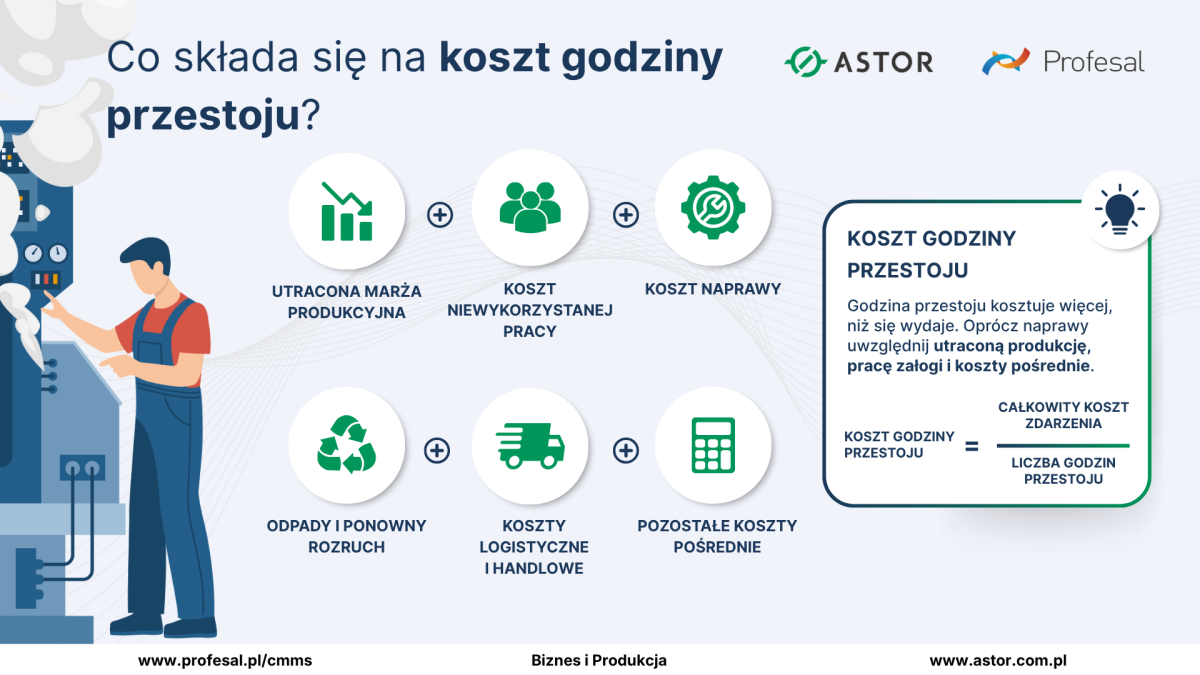
Całkowity koszt przestoju = utracona marża produkcyjna + koszt niewykorzystanej pracy + koszt naprawy + koszt odpadów i ponownego uruchomienia + koszty logistyczne i handlowe + pozostałe koszty pośrednie.

W przypadku maszyny będącej wąskim gardłem obliczenia należy rozszerzyć o utratę przepustowości całej linii:

Koszt przestoju wąskiego gardła = utracony przerób całego procesu + pozostałe koszty awarii.

Utracony przerób można oszacować jako liczbę niewytworzonych produktów x marża jednostkowa.

Nie liczymy wyłącznie lokalnej produkcji zatrzymanej maszyny. Jeżeli jej przestój blokuje kolejne urządzenia, magazynowanie, pakowanie albo wysyłkę, kalkulacja powinna uwzględniać konsekwencje dla całego strumienia wartości.

Koszt awarii nie kończy się na fakturze za naprawę. Obejmuje wszystko, czego przedsiębiorstwo nie wyprodukowało, nie sprzedało lub nie dostarczyło na czas wskutek zatrzymania całego procesu.

Aby wyliczyć koszt jednej godziny postoju, całkowitą wartość strat należy podzielić przez czas trwania przestoju:

Koszt godziny przestoju = całkowity koszt zdarzenia ÷ liczba godzin przestoju

W bardziej szczegółowym modelu możemy zastosować wzór:

KGP = UMP + KPP + KUR + KOR + KLO + KPO

Gdzie:

KGP – koszt godziny przestoju,

UMP – utracona marża produkcyjna,

KPP – koszt pracowników produkcyjnych,

KUR – koszt pracy utrzymania ruchu i naprawy,

KOR – koszt odpadów oraz ponownego rozruchu,

KLO – koszty logistyczne, opóźnienia i kary,

KPO – pozostałe koszty pośrednie.

Oczywiście nie każda awaria będzie obejmowała wymienione elementy. Powinniśmy dostosować model do specyfiki zakładu produkcyjnego i dostępnych danych.

Jak system CMMS pomaga obliczyć i ograniczyć koszty awarii?

Zgłoszenia prowadzone na papierze lub w arkuszach kalkulacyjnych, mogą utrudniać odtworzenie pełnego przebiegu awarii. Brakuje dokładnych danych o czasie reakcji, wykonanych pracach, pobranych częściach zamiennych albo wpływie przestoju na produkcję. Systemy CMMS pozwalają gromadzić informacje dotyczące awarii
i przestojów w jednym miejscu.

CMMS wspiera przejście od działań reaktywnych do planowanych. Analiza historii usterek, harmonogramowanie przeglądów oraz kontrolowanie realizacji zadań prewencyjnych ograniczają ryzyko niespodziewanego zatrzymania. Planowany postój również wiąże się z kosztem, ale można uwzględnić go w harmonogramie produkcji, przygotować części zamienne i zapewnić dostępność techników.

Ograniczenie kosztów awarii, opieramy m.in. na czterech działaniach w CMMS:

1. Identyfikacja maszyn krytycznych i wąskich gardeł

W systemie CMMS przypisujemy maszynom poziom krytyczności i uwzględniamy go podczas planowania przeglądów, rozwiązywania zgłoszeń oraz ustalania priorytetów zleceń. W ten sposób możemy wskazać zasoby, które generują największe ryzyko operacyjne.

To szczególnie istotne w przypadku wąskich gardeł. We wcześniejszym przykładzie wykazaliśmy, że nawet pozornie niewielki przestój może powodować zatrzymanie kolejnych maszyn i prowadzić do utraty potencjału produkcyjnego.

2. Rejestrowanie krótkich zatrzymań

CMMS umożliwia rejestrowanie krótkich zatrzymań, określanie ich przyczyny, czasu trwania, rodzaju maszyny oraz sposobu rozwiązania usterki. Dzięki temu możemy analizować nie tylko poważne awarie, ale również powtarzające się zakłócenia, takie jak zacięcia, przeciążenia czy konieczność częstego resetowania maszyny.

3. Monitorowanie stanu technicznego

Harmonogramy w systemie umożliwiają tworzenie cyklicznych zleceń przeglądów, konserwacji, smarowania, kalibracji lub wymiany części eksploatacyjnych. Integracja systemu CMMS z czujnikami umożliwia wykorzystanie danych o rzeczywistym stanie urządzenia. CMMS może w takim modelu pełnić rolę systemu wykonawczego: na podstawie sygnału o pogarszającym się stanie maszyny tworzone jest zgłoszenie, określany jest termin działania, przydzielany technik, a po zakończeniu prac otrzymujemy wgląd w poniesione koszty.

4. Integracja danych

CMMS stanowi centralne źródło danych o przebiegu awarii, natomiast integracja z innymi systemami pozwala rozszerzyć analizę o szerszy kontekst – MES, SCADA i ERP.

Awaria to nie tylko zdarzenie techniczne, to zdarzenie wpływające na całą działalność zakładu. Ułatwia to obliczenie rzeczywistego kosztu przestoju, porównywanie maszyn oraz ocenę opłacalności działań prewencyjnych i inwestycji modernizacyjnych.

Avatar photo

Adrian Kornobis

Młodszy specjalista ds. Marketingu w firmie Profesal, odpowiedzialny za promocję i rozwój rozpoznawalności systemu CMMS Profesal Maintenance. Na co dzień zajmuje się budowaniem komunikacji, skoncentrowanej na cyfryzacji procesów utrzymania ruchu oraz wykorzystaniem AI w biznesie.

Temat jest dla Ciebie interesujący? Napisz wiadomość do autora i zdobądź ciekawy kontakt.

TAGI:

Czytaj więcej

Czytaj więcej
Czytaj więcej
Czytaj więcej