Jak wybrać najlepszego kierownika projektu intralogistycznego
Nie szukaj technika-specjalisty, tylko osoby, która potrafi poukładać całość.
Automatyzacja intralogistyki nie polega wyłącznie na implementacji robotów, transporterów, wind czy systemów zarządzania przepływem materiałów. To zmiana, która dotyka znacznie większej liczby obszarów niż te, które widać na schemacie technologicznym. Wpływa bowiem na sposób pracy ludzi, organizację procesów, odpowiedzialności, przyzwyczajenia, komunikację między działami, a często również sposób myślenia o całym zakładzie.
Dlatego osoba, która ma poprowadzić taki projekt, powinna mieć nieco inny zestaw kompetencji, niż mogłoby się początkowo wydawać.
Wyobrażam sobie ją trochę jak kogoś, kto dostaje zestaw LEGO i instrukcję. Zna poszczególne elementy, wie, że każdy z nich ma swoje miejsce i funkcję, ale przede wszystkim potrafi zobaczyć całość. Wie, co z czym połączyć, w jakiej kolejności działać, gdzie potrzebny jest dodatkowy element, a gdzie trzeba zmienić pierwotną koncepcję. I co najważniejsze – rozumie, że nie układa tych klocków dla samego układania. Buduje coś, co ma działać.
Systematyczność jest ważna, ale nie wystarczająca
Potrzebna jest osoba, która potrafi uporządkować procesy, ludzi, zadania i zależności. Ktoś, kto widzi nie tylko swój zakres, ale również to, co dzieje się przed nim i po nim. Łączy kropki. Rozumie, że decyzja podjęta w jednym obszarze może mieć konsekwencje w kilku innych.
Nie musi być to osoba najmocniejsza w jakimś obszarze kompetencyjnym. Wręcz przeciwnie. Powinna być mocna w zachęcaniu innych do myślenia. Zadawaniu pytań, które nie zawsze są wygodne. Podważaniu schematów, które funkcjonują od lat, ale niekoniecznie mają jeszcze uzasadnienie. Powinna umieć wzbudzić w zespole refleksję i zapytać, dlaczego właściwie robimy to w ten sposób, czy możemy inaczej, czy to naprawdę najlepsze rozwiązanie.
Nie chodzi o kwestionowanie wszystkiego dla zasady. Chodzi o ciekawość, otwartość i odwagę do szukania lepszych rozwiązań.
Taka osoba musi umieć wyczuć moment
Czasami powinna być dyskretna i pozwolić innym dojść do własnych wniosków. Czasami nadać projektowi rytm, uporządkować działania i przypomnieć wszystkim, dokąd zmierzają. A czasami mocniej tupnąć nogą, nazwać problem po imieniu i powiedzieć, że dalej w ten sposób nie da się działać.
Nie ze złością, a raczej z poczuciem odpowiedzialności za wspólny cel.
Kierownik projektu potrzebuje empatii, umiejętności słuchania i rozumienia ludzi. Automatyzacja bardzo często oznacza wyjście z dobrze znanego sposobu pracy. Dla jednych będzie szansą, dla innych źródłem niepewności. Nie można tego ignorować. Trzeba znać zakład, jego specyfikę, ludzi, produkt, procesy, dostawcę technologii i ograniczenia, z którymi wszyscy muszą się mierzyć.
Nie trzeba wiedzieć wszystkiego od pierwszego dnia. Można mieć doświadczenie albo dobrego mentora. Trzeba natomiast chcieć się uczyć, zadawać pytania i nie bać się przyznać, że czegoś jeszcze się nie wie.
To nie jest rola dla osoby, która lubi przede wszystkim święty spokój
Jeżeli zmiana jest postrzegana jako problem, każde odejście od dotychczasowego sposobu działania jako zagrożenie, a najbezpieczniejszym miejscem jest port, z którego najlepiej w ogóle nie wypływać – trudno będzie poprowadzić automatyzację.
Wszyscy będą się męczyć. Projekt będzie się przesuwał, ludzie będą tracić energię, a zamiast szukać rozwiązań, zespół zacznie koncentrować się na powodach, dla których czegoś nie da się zrobić.
Dlatego kierownik projektu powinien być typem lidera zmiany, a nie typem marudera, kimś nastawionym pozytywnie, kto widzi możliwości, a nie tylko przeszkody. Kto nie boi się odwrócić dotychczasowego podejścia do góry nogami, jeśli ma to biznesowe uzasadnienie.
Dobrze, jeśli ma charyzmę. Jeszcze lepiej, jeśli da się lubić. Bo projekty realizują ludzie, a nie harmonogramy. Trzeba umieć ich do siebie przekonać, zmotywować i sprawić, żeby chcieli współtworzyć zmianę, a nie tylko wykonywać kolejne polecenia.
Rozwiązanie problemu nie kończy zadania. Jest początkiem kolejnego
Kiedy pojawia się problem, nie wystarczy go doraźnie rozwiązać i wrócić do harmonogramu. Trzeba znaleźć przyczynę, zrozumieć, dlaczego wystąpił, a następnie zadać kolejne pytanie: co zrobimy, żeby nie powtórzył się w przyszłości?
To właśnie różnica między gaszeniem pożarów a rzeczywistym zarządzaniem projektem.
Kierownik powinien pilnować zakresu, czasu i kosztów, ale nie może ograniczać się do pilnowania tabelki. Musi optymalizować, uzgadniać, podejmować decyzje, zmieniać założenia, kiedy rzeczywistość tego wymaga. Rozumieć, że podejście biznesowe również ewoluuje. To, co było optymalne na początku projektu, nie zawsze będzie najlepsze kilka miesięcy później.
Musi mieć przestrzeń do działania, odpowiednie umocowanie w organizacji, decyzyjność i wsparcie osób, które stoją za projektem. Nie można oczekiwać odpowiedzialności, nie dając jednocześnie narzędzi do jej realizowania.
Bo nie chodzi o to, żeby wdrożyć automatykę, ale o to, żeby firma zaczęła działać lepiej
I właśnie dlatego idealna osoba do prowadzenia automatyzacji intralogistyki niekoniecznie musi być najbardziej techniczna. Technologię można poznać, kompetencje techniczne można rozwijać, a w trudniejszych obszarach można korzystać z wiedzy ekspertów.
Znacznie trudniej nauczyć się łączenia ludzi, procesów i celów. Dostrzegania zależności. Budowania zaangażowania. Odwagi do zadawania pytań i gotowości do zmiany własnego zdania.
Bo dobry kierownik projektu nie musi mieć odpowiedzi na każde pytanie.
Musi natomiast wiedzieć, jakie pytania zadać, komu je zadać i co zrobić z odpowiedziami.
Standard VDA 5050 służy do komunikacji między robotami mobilnymi. Nieoczywistą korzyścią z jego wprowadzenia może być lepsze zarządzanie ryzykiem i lepszy ogląd całego zakładu produkcyjnego.
Standard VDA 5050 powstał z myślą o zarządzaniu flotą robotów mobilnych AGV i AMR. Jednak prawdziwy jego potencjał zaczyna ujawniać się wtedy, gdy do wspólnego ekosystemu komunikacyjnego zaczynamy włączać kolejne elementy infrastruktury zakładu przemysłowego.
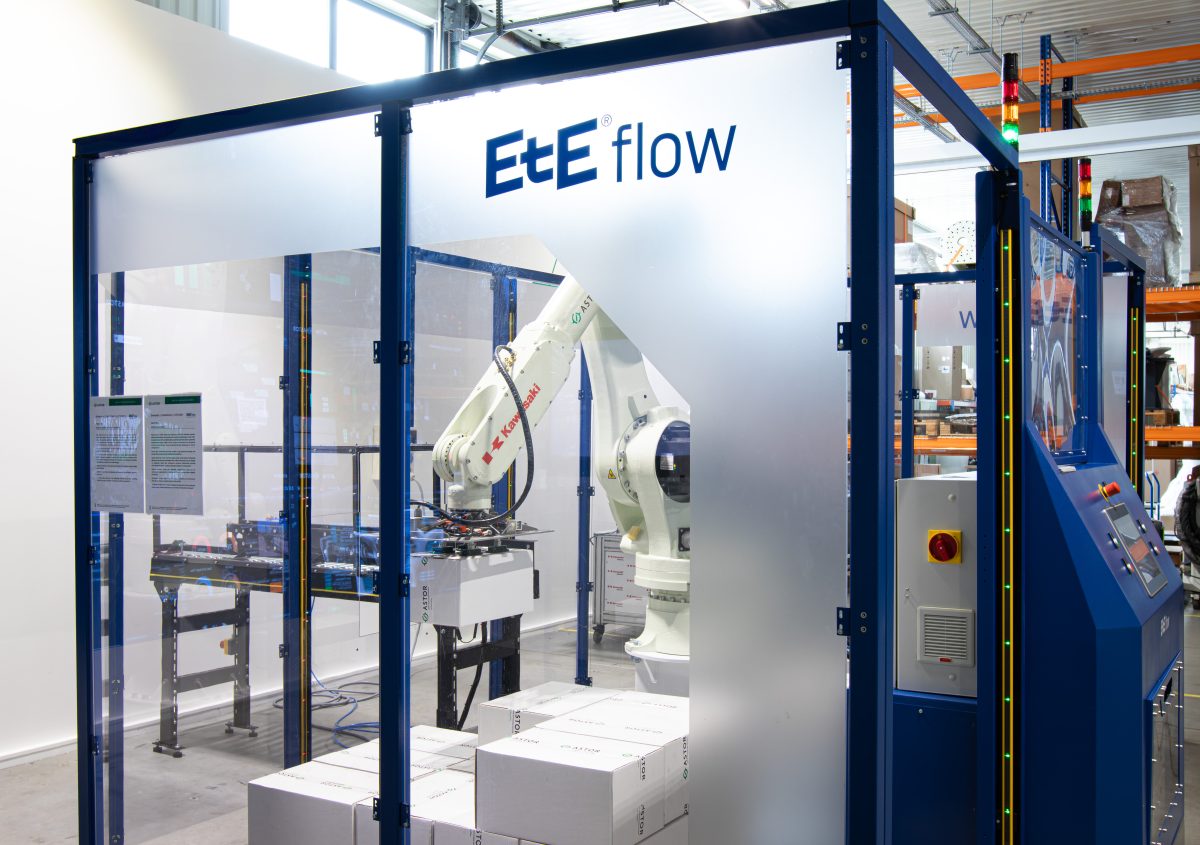
Bramy automatyczne, systemy przeciwpożarowe, czujniki obecności, systemy transportowe, linie technologiczne ETE®Flow również generują dane, które wpływają na funkcjonowanie całego procesu logistycznego. Jeżeli te informacje są zamknięte w lokalnych sterownikach lub pojedynczych systemach, ich wykorzystanie jest ograniczone. Jeżeli natomiast stają się częścią wspólnej architektury komunikacyjnej, mogą aktywnie wspierać podejmowanie decyzji przez pozostałe elementy systemu.
Właśnie dlatego coraz więcej przedsiębiorstw postrzega VDA 5050 nie tylko jako standard komunikacji dla robotów, ale również jako fundament integracji infrastruktury przemysłowej.
Problem rozproszonych systemów
Większość zakładów produkcyjnych rozwijała się przez wiele lat.
W tym czasie powstają kolejne instalacje, systemy i urządzenia, często pochodzące od różnych dostawców. Bramy automatyczne komunikują się w jeden sposób. System przeciwpożarowy wykorzystuje własną architekturę. Czujniki podłączone są do lokalnych sterowników. Maszyny produkcyjne mają własne interfejsy. Każdy z tych systemów realizuje swoje zadanie poprawnie, jednak wymiana informacji pomiędzy nimi często jest ograniczona lub nie występuje wcale.
Rezultat jest prosty. Każda nowa integracja wymaga dodatkowego projektu, nowych połączeń i indywidualnych prac programistycznych. Im większy zakład, tym większa złożoność takiego środowiska.
Wspólna przestrzeń wymiany danych
Architektura oparta na MQTT oraz standardzie VDA 5050 pozwala spojrzeć na ten problem w zupełnie inny sposób. Zamiast tworzyć wiele połączeń pomiędzy poszczególnymi urządzeniami, wszystkie informacje mogą trafiać do wspólnej przestrzeni komunikacyjnej.
Niezależnie od tego, czy źródłem danych jest czujnik, sterownik bramy, centrala przeciwpożarowa czy urządzenie linii produkcyjnej, każda informacja może zostać udostępniona w uporządkowany sposób wszystkim systemom, które jej potrzebują.
Takie podejście znacząco upraszcza rozbudowę zakładu.
Dodanie nowego urządzenia nie wymaga przebudowy całej architektury. Wystarczy opublikować dane w istniejącym środowisku komunikacyjnym.
Integracja systemów przeciwpożarowych
Jednym z najciekawszych zastosowań jest integracja systemów PPOŻ.
Na pierwszy rzut oka może się wydawać, że sygnały pożarowe nie mają wiele wspólnego z logistyką czy automatyką transportu. W praktyce jest dokładnie odwrotnie.
Informacja o alarmie pożarowym może wpływać na działanie wielu urządzeń znajdujących się na hali produkcyjnej.
Może wymagać zatrzymania określonych procesów, wyłączenia części urządzeń, odblokowania przejść lub otwarcia bram.
Jeżeli sygnał PPOŻ jest dostępny we wspólnej architekturze komunikacyjnej, wszystkie zainteresowane systemy mogą reagować natychmiast i w sposób skoordynowany.
Dzięki temu informacja nie pozostaje zamknięta wyłącznie w obrębie jednej centrali, lecz staje się elementem zarządzania całym zakładem.
Bramy jako aktywny element procesu
Podobnie wygląda sytuacja z bramami automatycznymi.
Najczęściej są one traktowane jako urządzenia wykonawcze odpowiedzialne za otwieranie i zamykanie przejazdów. W rzeczywistości stanowią ważny element procesu logistycznego.
Informacja o otwarciu bramy, jej zamknięciu lub awarii może wpływać na funkcjonowanie wielu innych urządzeń. Po włączeniu bram do wspólnej architektury komunikacyjnej możliwe staje się monitorowanie ich stanu w czasie rzeczywistym. System może wiedzieć, czy przejazd jest dostępny, zweryfikować, czy brama faktycznie się otworzyła, wykrywać sytuacje awaryjne oraz reagować na nie jeszcze przed wystąpieniem przestoju. Brama przestaje być pojedynczym urządzeniem. Staje się aktywnym uczestnikiem procesu.
Czujniki jako źródło informacji biznesowej
Podobną rolę mogą pełnić czujniki. W wielu zakładach urządzenia wykonują określone działania cyklicznie, ponieważ nie mają aktualnej informacji o stanie procesu.
Przykładowo operator lub system może regularnie sprawdzać, czy na stanowisku pojawił się produkt, paleta lub pojemnik. Takie podejście prowadzi do niepotrzebnych działań i obniżenia efektywności. Po integracji czujników z architekturą komunikacyjną logika działania zmienia się całkowicie. System nie musi niczego sprawdzać. To infrastruktura informuje o wystąpieniu zdarzenia. Pojawienie się produktu, zwolnienie stanowiska lub zajęcie określonego obszaru może zostać natychmiast przekazane do zainteresowanych systemów. Dzięki temu proces staje się szybszy, bardziej przewidywalny i mniej obciążający dla infrastruktury IT.
ETE®Flow jako część wspólnego ekosystemu
Takie podejście można zastosować również do gotowych systemów technologicznych.
Urządzenia transportowe, pakujące, paletyzujące, etykietujące czy owijające generują ogromną ilość informacji o przebiegu procesu produkcyjnego.
Jeżeli dane te pozostają wyłącznie wewnątrz maszyn, ich wykorzystanie jest ograniczone.
Po podłączeniu do wspólnego środowiska komunikacyjnego informacje o stanie urządzeń, gotowości produkcyjnej czy realizowanych operacjach mogą być wykorzystywane przez inne systemy zakładowe.
W przypadku rozwiązań ETE®Flow pozwala to budować spójne środowisko wymiany danych pomiędzy logistyką, produkcją i infrastrukturą techniczną zakładu.
W efekcie powstaje jeden ekosystem zamiast wielu niezależnych wysp automatyzacji.
Najważniejsza korzyść: minimalizacjaryzyka
Choć zwiększenie efektywności i uproszczenie integracji są bardzo ważne, w praktyce największą wartością biznesową takiego podejścia jest minimalizacja czynników ryzyka operacyjnego. W nowoczesnym zakładzie produkcyjnym infrastruktura nie może działać w oderwaniu od pozostałych systemów. Sygnał pożarowy może wpływać na dostępność obszarów produkcyjnych. Stan bramy może wpływać na dostępność dróg transportowych. Informacja z czujnika może wskazywać na zablokowanie przejazdu lub wystąpienie sytuacji nietypowej. Jeżeli takie dane pozostają odizolowane, reakcja na zdarzenia jest wolniejsza i mniej przewidywalna. Jeżeli natomiast wszystkie elementy korzystają ze wspólnej architektury komunikacyjnej, możliwe staje się budowanie mechanizmów ograniczających ryzyko.
Przykładem może być sytuacja ewakuacji. W przypadku wystąpienia alarmu pożarowego nie chcemy, aby urządzenia transportowe blokowały drogi ewakuacyjne lub utrudniały dostęp służbom ratunkowym.
Nie chcemy również, aby infrastruktura działała w sposób nieskoordynowany.
Wspólna wymiana danych pozwala na natychmiastową reakcję wszystkich elementów systemu i realizację wcześniej zdefiniowanych procedur bezpieczeństwa.
Podobnie wygląda sytuacja w przypadku kolizji, blokad przejazdów czy awarii infrastruktury.
Im szybciej informacja zostanie udostępniona pozostałym systemom, tym skuteczniej można ograniczyć skutki zdarzenia.
Gotowość na przyszłość
Wykorzystanie standardu VDA 5050 do zmapowania infrastruktury zakładowej nie jest wyłącznie projektem integracyjnym. To inwestycja w elastyczność, bezpieczeństwo i możliwość dalszego rozwoju przedsiębiorstwa. Kolejne bramy, czujniki, urządzenia ETE®Flow czy systemy bezpieczeństwa mogą być włączane do istniejącego środowiska komunikacyjnego bez konieczności projektowania wszystkiego od początku.
W rezultacie przedsiębiorstwo buduje nie tylko nowoczesną automatykę, ale przede wszystkim odporną i skalowalną architekturę, która wspiera zarówno efektywność procesów, jak i zarządzanie ryzykiem. A właśnie to coraz częściej staje się kluczowym wymaganiem nowoczesnych zakładów produkcyjnych.
„I nikt mi nie powiedział!” – jedna z pułapek robotyzacji
Niedopilnowanie wymogów proceduralnych względem jednego robota może uruchomić lawinę niepożądanych konsekwencji.
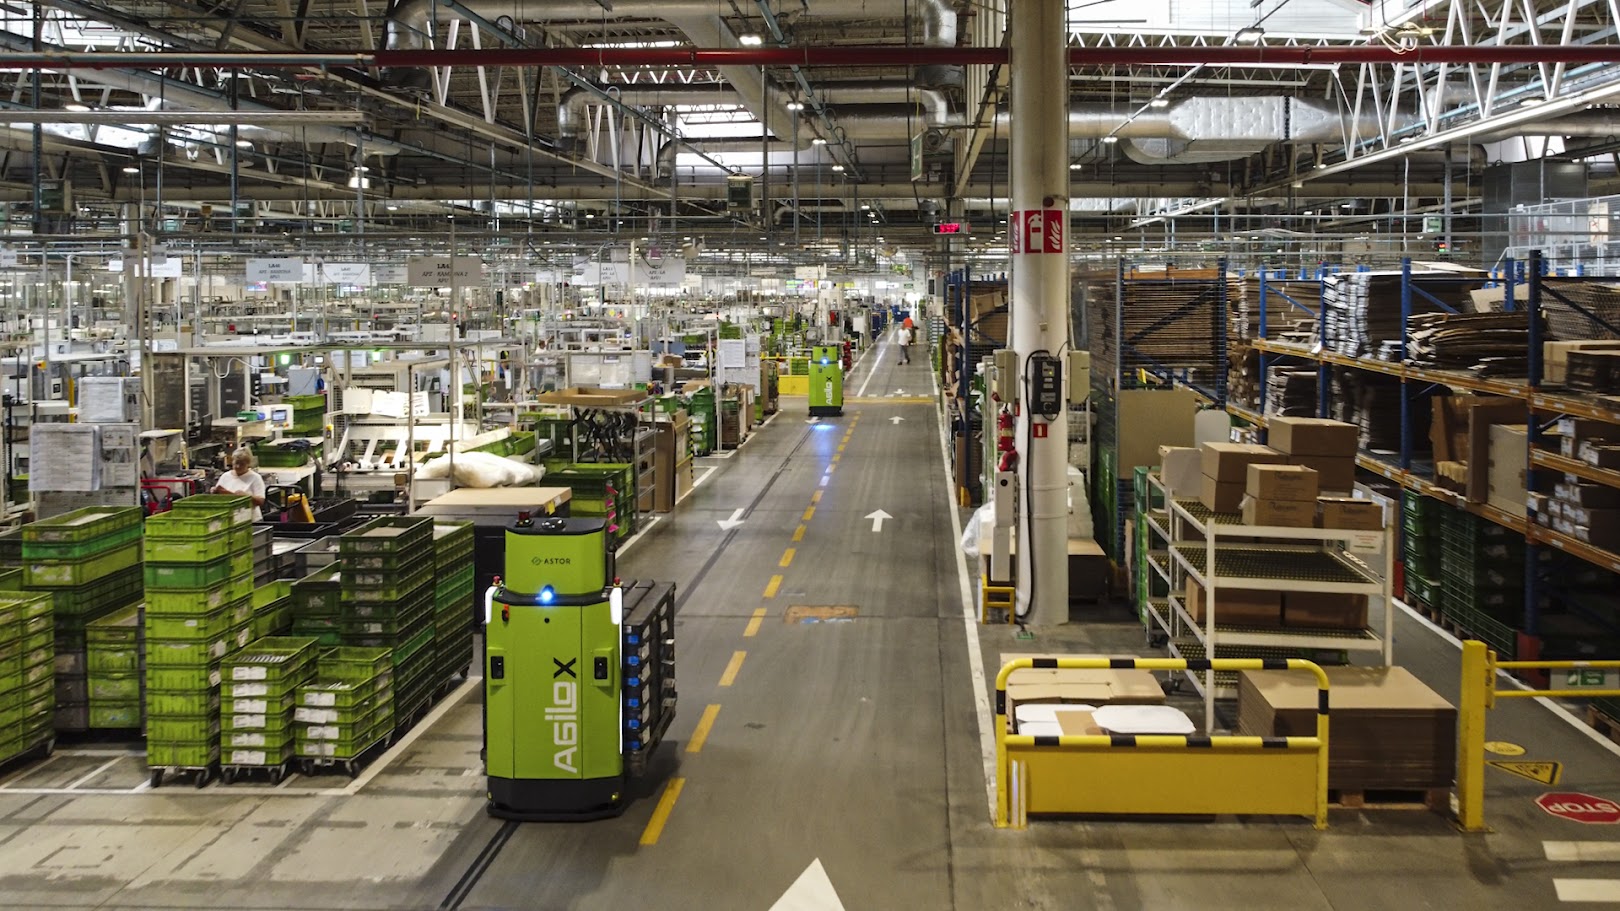
Nowoczesna hala produkcyjna. Pomiędzy liniami i regałami poruszają się roboty mobilne. Transportują komponenty, odbierają gotowe produkty, przewożą palety. Niektóre z nich potrafią również samodzielnie pobrać ładunek, podnieść go i odłożyć w wyznaczonym miejscu. Są symbolem automatyzacji, bezpieczeństwa i przemysłu przyszłości, ale tylko w sytuacji, w której implementacja jest przeprowadzona z odpowiednią starannością proceduralną.
Wyobraźmy sobie sytuację, w której jeden z robotów zostaje kupiony od profesjonalnego dostawcy. Posiada oznakowanie CE. Producent przygotowuje dokumentację, integrator uruchamia system, pracownicy zostają przeszkoleni. Urządzenie rozpoczyna pracę i przez kolejne miesiące wykonuje swoje zadania. Wszystko wydaje się być w porządku do dnia, w którym ktoś zadaje pozornie proste pytanie:
– Gdzie jest decyzja UDT zezwalająca na eksploatację?
Po początkowej konsternacji rozpoczynają się doraźne działania: przeszukiwanie dokumentacji, telefony do dostawcy, poszukiwanie informacji w przepisach. Padają kolejne pytania o to, czy robot mobilny w ogóle podlega dozorowi technicznemu, czy trzeba było go zgłosić, czy samo oznakowanie CE nie wystarcza, dlaczego producent o tym nie powiedział, dlaczego integrator uruchomił urządzenie.
W końcu jeden z menedżerów z żalem wypowiada słowa:
„I nikt mi nie powiedział!”
Problem polega na tym, że odpowiedzialność za eksploatację urządzenia wciąż na nim ciąży, nawet jeśli informacji na temat decyzji UDT nie otrzymał.
Telefon, który zmienia perspektywę
Niedawno odebrałam telefon.
– Pani Elizo, mamy problem. Związkowcy zakwestionowali możliwość sterowania robotem w trybie ręcznym przez osoby, które nie posiadają uprawnień operatora UDT. Czy mają do tego prawo? Czy mają rację?
Odpowiedziałam pytaniem:
– Czy nie wydaje się logiczne, że jeżeli urządzenie podlega pod dozór techniczny, to osoba, która przejmuje nad nim kontrolę, ingeruje w jego pracę i wykonuje z jego wykorzystaniem określone czynności, powinna posiadać odpowiednie kwalifikacje – jeżeli dla obsługi tego rodzaju urządzenia są one wymagane?
Po drugiej stronie zapadła cisza.
Bo czasami jedno właściwie zadane pytanie uruchamia całą lawinę kolejnych. Kto w zakładzie może przełączyć robota w tryb ręczny? Kto może nim wtedy sterować? Czy operator produkcji może przejąć bezpośrednią kontrolę nad urządzeniem? Czy może podnieść ładunek, przemieścić go albo wykonać manewr? Gdzie kończy się nadzór nad autonomicznym systemem, a zaczyna faktyczna obsługa urządzenia? Czy osoby, które robią to dzisiaj, posiadają wymagane kwalifikacje?
W końcu bezpośrednio odniosłam się kwestii poruszonej przez mojego rozmówcę:
– Pytanie o dopuszczenie do obsługi robota osób bez uprawnień UDT jest zasadne. Gratuluję zespołu, który je zadał, bo pracownik, który dostrzega problemy w obszarze bezpieczeństwa może uchronić firmę przed poważnymi konsekwencjami.
To wymiana doskonale pokazuje, jak wiele nowych pytań i nowych wyzwań pojawia się wraz z rozwojem robotyzacji. Robot pracujący autonomicznie może przez większość czasu nie wymagać bezpośredniego sterowania przez człowieka. Ale co dzieje się w chwili, gdy człowiek przełącza go w tryb ręczny i zaczyna bezpośrednio wpływać na jego ruch? Czy nadal tylko „nadzoruje robota”; czy może już go obsługuje? To nie jest wyłącznie spór o nazewnictwo. Od odpowiedzi mogą zależeć wymagania dotyczące kwalifikacji osób obsługujących urządzenie, organizacji pracy, procedur bezpieczeństwa i odpowiedzialności pracodawcy. A jeśli dochodzi do wypadku – również ocena tego, czy urządzenie zostało powierzone osobie mającej wymagane kwalifikacje.
I właśnie dlatego czasami najważniejsze pytania zadają pracownicy, a nie integratorzy, nie przedstawiciele działu zakupów. Firmy powinny dostrzegać w tych pytaniach ostrzeżenia, które przychodzą w porę, a nie dodatkowy problem.
Nowoczesna technologia nie oznacza braku obowiązków
Roboty mobilne coraz częściej zastępują klasyczne środki transportu wewnętrznego. Granica pomiędzy autonomicznym robotem a urządzeniem wykonującym funkcje transportu bliskiego nie zawsze jest jednak oczywista dla osoby kupującej system.
Nie każdy robot mobilny podlega dozorowi technicznemu.
Kluczowe znaczenie ma konstrukcja konkretnego urządzenia, wykonywane przez nie funkcje oraz sposób jego eksploatacji. Jeżeli jednak urządzenie, ze względu na swoje właściwości, znajduje się w zakresie urządzeń objętych dozorem technicznym, pojawiają się obowiązki, których nie można zastąpić samą deklaracją zgodności czy oznakowaniem CE.
CE i decyzja zezwalająca na eksploatację to dwa różne zagadnienia.
Urządzenie może być prawidłowo wprowadzone do obrotu, a jednocześnie – jeżeli podlega dozorowi technicznemu – wymagać spełnienia dodatkowych obowiązków przed rozpoczęciem jego eksploatacji. I właśnie tutaj zaczyna się obszar odpowiedzialności eksploatującego.
Kto powinien wiedzieć?
W przedsiębiorstwie odpowiedzialność często jest rozproszona.
Zakup prowadzi jeden dział. Projekt realizuje drugi. Urządzenie odbiera trzeci. Późniejsza eksploatacja trafia do produkcji lub utrzymania ruchu. Każdy nadzoruje swój fragment procesu: producent dostarcza urządzenie; integrator uruchamia system; dział zakupów zamyka zamówienie; produkcja chce rozpocząć pracę; utrzymanie ruchu przejmuje urządzenie. W takim modelu łatwo o sytuację, w której wszyscy są przekonani, że formalności dopełnił ktoś inny. Problem ujawnia się dopiero później.
Z punktu widzenia przepisów kluczowa pozostaje jednak sytuacja eksploatującego. To przedsiębiorca, który użytkuje urządzenie, musi zadbać o to, aby jego eksploatacja odbywała się zgodnie z wymaganiami prawa. Jeżeli urządzenie podlega dozorowi technicznemu, należy zweryfikować między innymi obowiązek uzyskania decyzji zezwalającej na eksploatację, wykonywania wymaganych badań przez właściwy organ dozoru technicznego oraz zapewnienia wymaganej konserwacji przez osoby posiadające odpowiednie kwalifikacje. Brak wiedzy może tłumaczyć, dlaczego doszło do zaniedbania. Nie zawsze jednak usuwa jego konsekwencje.
Najpierw zazwyczaj nie dzieje się nic
To jeden z najbardziej niebezpiecznych mechanizmów. Robot pracuje bez wymaganej decyzji, bez aktualnego badania albo z zaniedbaniami dotyczącymi wymaganej konserwacji. Pierwszego dnia nic się nie dzieje. Po tygodniu również. Mija miesiąc. Potem pół roku. Urządzenie wykonuje tysiące operacji, a z każdym kolejnym dniem rośnie przekonanie, że skoro dotychczas nie wydarzyło się nic złego, wszystko musi być w porządku. Brak zdarzenia nie jest jednak potwierdzeniem zgodności z prawem.
Czasami problem ujawnia zwykła kontrola. Wtedy pojawia się prośba o przedstawienie dokumentacji urządzenia. Sprawdzane są decyzje, terminy badań, dokumentacja konserwacji oraz sposób eksploatacji. Jeżeli urządzenie podlegające dozorowi technicznemu było eksploatowane bez wymaganej decyzji zezwalającej na eksploatację albo wbrew decyzji o wstrzymaniu eksploatacji, konsekwencje mogą być znacznie poważniejsze niż konieczność uzupełnienia dokumentacji.
Przepisy przewidują odpowiedzialność karną, która – zależnie od konkretnego naruszenia – może obejmować grzywnę albo karę ograniczenia wolności. I nadal mówimy o sytuacji, w której nikomu nic się nie stało.
Gdy do zakładu wchodzi Państwowa Inspekcja Pracy
Sytuacja staje się poważniejsza, gdy nieprawidłowości dotyczą również bezpieczeństwa pracy. Robot mobilny nie pracuje bowiem w próżni. Porusza się w przestrzeni zakładu, często w otoczeniu pracowników, wózków, maszyn i innych urządzeń. W zależności od konstrukcji może transportować ładunki ważące setki kilogramów, a czasem znacznie więcej. Jeżeli sposób eksploatacji urządzenia stwarza zagrożenie dla pracowników, sprawa może zainteresować Państwową Inspekcję Pracy. Wtedy ocenie podlega już nie tylko sam dokument. Analizowana może być organizacja pracy, ocena ryzyka zawodowego, instrukcje, szkolenia, stan techniczny urządzenia, sposób jego użytkowania oraz to, czy pracodawca zapewnił bezpieczne warunki pracy.
Pojawia się również pytanie o odpowiedzialność konkretnych osób. Kto odpowiadał za urządzenie? Kto dopuścił je do pracy? Kto miał pilnować terminów? Czy ktoś wiedział o brakach? Czy nieprawidłowość została zgłoszona, a jeśli została zgłoszona – dlaczego urządzenie nadal pracowało?
Wypadek zmienia wszystko
Najpoważniejszy scenariusz zaczyna się jednak nie od kontroli, lecz od wypadku. Robot wjeżdża w zabroniony obszar. Operator steruje ręcznie i dochodzi do przygniecenia. Ładunek spada podczas transportu lub podnoszenia. Człowiek zostaje ciężko ranny. W najgorszym przypadku dochodzi do tragedii. W jednej chwili urządzenie, które jeszcze dzień wcześniej było symbolem nowoczesnej automatyzacji, staje się przedmiotem szczegółowego postępowania.
Rozpoczyna się odtwarzanie całej historii jego eksploatacji. Kiedy urządzenie zostało kupione? Kto je odebrał? Kto zdecydował o rozpoczęciu pracy? Czy podlegało dozorowi technicznemu? Czy posiadało wymaganą decyzję? Czy badania były aktualne? Czy wykonywano wymagane czynności konserwacyjne? Kto sterował urządzeniem? Czy posiadał wymagane kwalifikacje? Czy wcześniej występowały usterki? Czy ktoś je zgłaszał? Czy ktoś zdecydował o dalszej pracy pomimo istniejących nieprawidłowości? Wtedy sprawa może przestać być wyłącznie problemem technicznym lub administracyjnym. Pojawia się Państwowa Inspekcja Pracy. W zależności od okoliczności może pojawić się prokuratura. Dokumentację analizują prawnicy i eksperci. Swoje postępowanie prowadzi ubezpieczyciel. Każdy szuka odpowiedzi na jedno pytanie:
Czy temu zdarzeniu można było zapobiec?
Odpowiedzialność ponoszą konkretne osoby
W codziennym funkcjonowaniu przedsiębiorstwa łatwo mówić, że „firma nie dopilnowała”, „zakład nie zgłosił” albo „organizacja popełniła błąd”. Po poważnym wypadku takie ogólne określenia przestają jednak wystarczać. Za procesami stoją konkretni ludzie. Ktoś podejmuje decyzję o zakupie. Ktoś podpisuje odbiór. Ktoś odpowiada za utrzymanie ruchu. Ktoś zarządza produkcją. Ktoś odpowiada za bezpieczeństwo. Ktoś podejmuje decyzję, że urządzenie może dalej pracować. Dlatego konsekwencje zaniedbań mogą mieć również wymiar osobisty i zawodowy. W zależności od okoliczności może dojść do utraty zaufania, odsunięcia od obowiązków, degradacji czy rozwiązania stosunku pracy. Jeżeli natomiast dojdzie do wypadku i zostanie wykazane naruszenie obowiązków, mogą pojawić się także konsekwencje prawne. Wtedy analizowane są nie tylko procedury, ale też decyzje konkretnych osób.
Jest jeszcze ubezpieczyciel
Skutki poważnego zdarzenia mogą wykraczać daleko poza kontrolę organów państwowych. Po wypadku rozpoczyna się również analiza odpowiedzialności ubezpieczeniowej. Badane mogą być okoliczności zdarzenia, stan urządzenia, sposób jego eksploatacji oraz przestrzeganie obowiązujących wymagań. Nie oznacza to automatycznie odmowy wypłaty odszkodowania w każdym przypadku naruszenia. Każda sytuacja wymaga indywidualnej analizy warunków konkretnej polisy i związku pomiędzy nieprawidłowością a powstałą szkodą. Jednak eksploatacja urządzenia niezgodnie z wymaganiami może stać się dodatkowym, bardzo poważnym problemem w momencie, gdy przedsiębiorstwo najbardziej potrzebuje ochrony ubezpieczeniowej. Do kosztów wypadku mogą dojść koszty przestoju, napraw, ekspertyz, obsługi prawnej, działań naprawczych i reorganizacji procesu.
Najtrudniej odbudować reputację
Nowoczesne przedsiębiorstwa inwestują ogromne środki w bezpieczeństwo, jakość i wizerunek odpowiedzialnego pracodawcy. Poważny wypadek może ten wizerunek zmienić w ciągu kilku godzin. Szczególnie jeżeli okaże się, że urządzenie było eksploatowane bez wymaganej decyzji, bez aktualnych badań, bez wymaganej konserwacji albo przez osoby nieposiadające wymaganych kwalifikacji. Pytania zaczynają zadawać nie tylko organy kontrolne, ale też pracownicy, związki zawodowe, klienci, partnerzy biznesowi. Pytają centrale międzynarodowych koncernów, a czasami również media. Wtedy problem jednego urządzenia może stać się problemem wizerunku całej organizacji.
„Ale przecież to robot…”
Automatyzacja rozwija się szybciej niż świadomość wszystkich obowiązków związanych z eksploatacją nowych technologii. Robot mobilny może wyglądać inaczej niż klasyczny wózek czy urządzenie transportu bliskiego. Może nie mieć kabiny operatora. Może sam planować trasę. Może komunikować się z systemem zarządzającym flotą. Może przez 99 % czasu pracować autonomicznie. Ale w tym jednym procencie czasu ktoś może przejąć nad nim bezpośrednie sterowanie.
I właśnie wtedy pojawia się pytanie:
Kim jest ta osoba z punktu widzenia przepisów?
Użytkownikiem systemu? Pracownikiem produkcji? Technikiem? Czy operatorem urządzenia? Technologia się zmienia, jednak o obowiązkach prawnych nie decyduje marketingowa nazwa produktu.
Dlatego nie wystarczy zapytać:
„Czy to jest robot?”
Trzeba również zapytać:
„Co to urządzenie faktycznie robi?”
Czy podnosi ładunek? W jaki sposób go pobiera? Jak wysoko go unosi? Jak jest skonstruowane? Kto może przejąć nad nim sterowanie? Jakie czynności wykonuje człowiek w trybie ręcznym? Jakie przepisy mogą mieć zastosowanie? Czy urządzenie podlega dozorowi technicznemu? Czy jego obsługa wymaga kwalifikacji? Dopiero odpowiedzi na te pytania pozwalają ocenić konkretne obowiązki.
Najgorszy moment na sprawdzanie dokumentów
Nie każdy robot mobilny podlega dozorowi technicznemu. Nie każda czynność wykonywana przy urządzeniu oznacza automatycznie konieczność posiadania uprawnień operatora. Nie każde uchybienie prowadzi do wypadku. Nie każda nieprawidłowość kończy się odpowiedzialnością konkretnej osoby. Ale jest jedna zasada, która pozostaje niezmienna.
Najgorszym momentem nasprawdzanie,czy urządzenie mogło legalnie i bezpiecznie pracować, jest dzień po wypadku.
Wtedy jest już za późno na zgłoszenie urządzenia. Za późno na wykonanie zaległego badania. Za późno na uzupełnienie niewykonanej konserwacji. Za późno na sprawdzanie, czy osoba sterująca urządzeniem powinna posiadać odpowiednie kwalifikacje. Za późno na pytanie, kto miał się tym zająć. Dlatego warto sprawdzić dokumentację wcześniej. Sprawdzić klasyfikację urządzenia. Sprawdzić decyzję. Sprawdzić termin kolejnego badania. Sprawdzić dokumentację konserwacji. Sprawdzić kwalifikacje osób, które mogą przejąć bezpośrednie sterowanie. Sprawdzić procedury. Nie dlatego, że jutro na pewno pojawi się kontrola. Nie dlatego, że każdy robot jest niebezpieczny. Ale dlatego, że odpowiedzialność zaczyna się dużo wcześniej niż w chwili wypadku. Czasami zaczyna się od jednego pytania zadanego przez pracownika. Czasami przez związkowca. Czasami przez inspektora. I właśnie dlatego, kiedy ktoś w organizacji zadaje trudne pytanie dotyczące bezpieczeństwa, być może nie tworzy problemu.
Być może właśnie daje firmie szansę, żeby problem rozwiązać, zanim będzie za późno.
Bo zdanie:
„I NIKT MI NIE POWIEDZIAŁ!”
może być prawdziwe, tylko że w najgorszym możliwym momencie może już niczego nie zmienić.
ROI czy realne oszczędności? Jak liczyć opłacalność inwestycji w roboty mobilne?
W rozmowach o automatyzacji jedno pytanie pojawia się niemal zawsze: jaki jest zwrot z inwestycji? ROI stało się domyślnym językiem decyzji inwestycyjnych. Problem w tym, że w przypadku robotyki mobilnej coraz częściej okazuje się językiem niewystarczającym.
Bo choć ROI próbuje odpowiedzieć na pytanie „czy się opłaca”, to w praktyce przedsiębiorcy coraz częściej zadają inne: ile realnie oszczędzam każdego miesiąca i jak szybko widzę efekt?
To subtelna różnica – ale zmienia wszystko.
Między prognozą a rzeczywistością
ROI jest z natury prognozą. Opiera się na założeniach: stabilnych kosztach pracy, przewidywalnym wolumenie produkcji, braku zakłóceń. Tymczasem rzeczywistość operacyjna rzadko jest tak uporządkowana. Rotacja pracowników, absencje, zmienność zamówień czy rosnące koszty energii sprawiają, że wyliczenia szybko tracą aktualność.
Dlatego coraz większe znaczenie zyskuje podejście oparte na realnych, miesięcznych oszczędnościach, które można zaobserwować niemal natychmiast po wdrożeniu.
To one stają się nową walutą decyzji.
Automatyzacja jako koszt… który się bilansuje
W klasycznym modelu inwestycja w roboty mobilne oznaczała znaczący wydatek początkowy. Dziś coraz częściej wygląda to inaczej. Dzięki rozwiązaniom oferowanym przez producentów takich jak firma AGILOX , automatyzacja może być wdrażana w modelach leasingowych, które eliminują barierę wejścia.
Zamiast dużego jednorazowego CAPEX-u pojawia się miesięczna rata – przewidywalna, stała, łatwa do wpisania w strukturę kosztów operacyjnych.
W tym ujęciu inwestycja przestaje być „wydatkiem”, a zaczyna przypominać usługę, która finansuje się z korzyści, których sama jest źródłem.
Leasing operacyjny – równowaga kosztów
Najczęściej wybieranym rozwiązaniem jest leasing operacyjny, szczególnie w horyzoncie pięciu lat. To model, który pozwala równomiernie rozłożyć koszty i dopasować je do generowanych oszczędności.
W praktyce oznacza to, że:
firma nie angażuje dużego kapitału na start,
raty leasingowe stają się kosztem operacyjnym,
miesięczne obciążenie jest przewidywalne i stabilne.
Warto jednak pamiętać o jednym istotnym aspekcie – przy krótszych okresach leasingu operacyjnego wykup końcowy często wynika z regulacji i nie jest całkowicie dowolny. To detal, który w długim okresie ma znaczenie dla całkowitego kosztu inwestycji.
Leasing finansowy – inna logika, podobny efekt
Alternatywą pozostaje leasing finansowy. Mechanizm rozłożenia kosztów jest zbliżony, jednak różni się podejściem księgowym i podatkowym. Kluczową różnicą jest konieczność zapłaty VAT na początku oraz fakt, że środek trwały trafia bezpośrednio do bilansu firmy.
To rozwiązanie częściej wybierają organizacje o większej płynności finansowej, które chcą budować własne aktywa. Jednak z punktu widzenia operacyjnego efekt pozostaje podobny – koszty są rozłożone w czasie, a inwestycja nie obciąża jednorazowo budżetu.
Tam, gdzie zaczynają się prawdziwe oszczędności
Najważniejszym czynnikiem, który przesądza o opłacalności robotów mobilnych, nie jest sam model finansowania, lecz intensywność ich pracy.
W środowiskach działających w trybie 24/5 lub 24/7 różnica między pracą ludzką a automatyzacją staje się szczególnie widoczna. Robot:
nie pracuje w systemie zmianowym – pracuje cały czas,
nie generuje nadgodzin,
nie korzysta z urlopów ani zwolnień,
utrzymuje stałą, powtarzalną wydajność.
W efekcie miesięczny koszt leasingu bardzo często okazuje się niższy niż koszt pracy jednego operatora na zmianie – a jego wydajność odpowiada pracy kilku osób w skali tygodnia.
To właśnie tutaj oszczędności przestają mieć wymiar teoretyczny i stają się wymierne.
Nowa perspektywa decyzji inwestycyjnych
W praktyce oznacza to zmianę sposobu myślenia. Zamiast analizować wyłącznie moment zwrotu z inwestycji, coraz więcej firm patrzy na:
przepływy miesięczne,
stabilność kosztów,
odporność operacyjną,
możliwość skalowania bez zwiększania zatrudnienia.
Automatyzacja przestaje być projektem jednorazowym, a zaczyna być elementem strategii długoterminowej.
Wnioski
ROI nie znika – ale przestaje być jedynym punktem odniesienia. W świecie rosnących kosztów i niepewności to realne oszczędności i przewidywalność decydują o wartości inwestycji. Leasing robotów mobilnych sprawia, że próg wejścia jest niższy niż kiedykolwiek. A przy pracy w trybie ciągłym automatyzacja bardzo szybko zaczyna finansować samą siebie. Dlatego dziś kluczowe pytanie nie brzmi już: kiedy inwestycja się zwróci? Coraz częściej brzmi: ile kosztuje nas każdy miesiąc bez niej?
Dlaczego firmy nie mogą sobie pozwolić na opóźnianie automatyzacji
Coraz częstsze, globalne zaburzenia łańcuchów dostaw sprawiają, że także ceny rozwiązań z obszaru automatyki mogą rosnąć.
W ostatnich latach rozwiązania z obszaru automatyki przemysłowej, w tym roboty mobilne, stały się symbolem optymalizacji, oszczędności i przewidywalności. Dziś jednak stoimy u progu zmiany, która może odwrócić tę perspektywę – przynajmniej w krótkim i średnim horyzoncie kosztowym. Paradoksalnie, to właśnie czynniki globalne, takie jak zakłócenia w dostawach helu czy wysokie ceny paliw, mogą sprawić, że automatyzacja… stanie się droższa. A to oznacza jedno: odkładanie inwestycji może być kosztownym błędem.
Krucha infrastruktura technologiczna
Hel, choć rzadko pojawia się w codziennych rozmowach o przemyśle, jest kluczowym surowcem w wielu zaawansowanych procesach technologicznych – od produkcji półprzewodników po chłodzenie systemów pomiarowych i badawczych. Zakłócenia w jego dostawach – wywołane choćby przez wciąż trwający konflikt na Bliskim Wschodzie – wpływają bezpośrednio na dostępność komponentów elektronicznych, które są sercem nowoczesnych systemów automatyki.
Każdy robot mobilny, każdy sterownik, każdy czujnik – to efekt globalnego łańcucha dostaw. Gdy jeden z jego elementów zostaje zachwiany, konsekwencje rozchodzą się szeroko i długo.
Energia i transport — ukryte koszty wszystkiego
Nie ma produktu bez transportu. Ta dość oczywista zależność ma poważne konsekwencje. Każdy komponent automatyki – od stalowej ramy robota po mikroprocesor – przebył drogę, często liczoną w tysiącach kilometrów.
Utrzymujące się wysokie ceny paliw nie są tylko problemem branży logistycznej. To czynnik, który wpływa na:
ceny surowców,
koszty produkcji,
dostępność komponentów,
i wreszcie – ceny systemów automatyki.
Przy droższym paliwie roboty mobilne, instalacje i całe systemy też drożeją. Nie dlatego, że technologia się cofa – wręcz przeciwnie. Dlatego, że świat wokół niej staje się bardziej kosztowny i mniej przewidywalny.
Transformacja, która dopiero się zaczyna
Obecna sytuacja nie jest chwilowym kryzysem. To początek większej transformacji – zmiany w sposobie myślenia o produkcji, logistyce i zasobach.
Automatyka przestaje być wyłącznie narzędziem optymalizacji kosztów pracy. Staje się:
sposobem na stabilność operacyjną,
zabezpieczeniem przed brakami kadrowymi,
elementem odporności biznesu na globalne zakłócenia.
Firmy, które to rozumieją, nie pytają już „czy inwestować”, tylko „jak szybko i jak mądrze”.
Dlaczego nie warto czekać
Odkładanie inwestycji w automatyzację w nadziei na „lepszy moment” może być pomyłką. Wszystkie sygnały wskazują, że:
koszty komponentów będą rosły,
dostępność technologii może się okresowo pogarszać,
czas realizacji projektów będzie się wydłużał.
Innymi słowy – jutro prawdopodobnie będzie drożej niż dziś.
Mądre magazynowanie i zarządzanie zasobami
Nowoczesna automatyka to nie tylko roboty – to filozofia działania. W czasach niepewności kluczowe staje się:
inteligentne magazynowanie,
skracanie łańcuchów dostaw,
optymalizacja przepływów materiałowych,
rozsądne gospodarowanie energią i zasobami.
To właśnie tutaj roboty mobilne pokazują swoją największą wartość.
Roboty mobilne jako fundament przyszłości
Rozwiązania oferowane przez AGILOX doskonale wpisują się w tę nową rzeczywistość. Ich autonomiczne roboty mobilne (AMR) nie tylko automatyzują transport wewnętrzny, ale także:
zwiększają elastyczność operacyjną,
pozwalają szybko reagować na zmiany w produkcji,
ograniczają zależność od zasobów ludzkich,
wspierają bardziej efektywne wykorzystanie energii i przestrzeni.
W świecie, w którym transport jest „składową każdego produktu”, optymalizacja ruchu materiałów staje się jednym z najważniejszych obszarów przewagi konkurencyjnej.
Podsumowanie
Stoimy u progu epoki, w której automatyka nie tyle będzie luksusem, co koniecznością. Jednocześnie jednak jej koszt – napędzany globalnymi czynnikami – będzie rósł.
Dlatego kluczowe pytanie nie brzmi: czy inwestować? Brzmi: czy stać nas na to, by czekać?
Firmy, które podejmą decyzję dziś, zyskają nie tylko przewagę kosztową, ale przede wszystkim – stabilność i odporność na to, co dopiero nadchodzi.
Ile kosztuje wypadek? Kiedy kryterium finansowe jest zbyt wąskie
Większość projektów automatyzacji rozpoczyna się od pytania o zwrot z inwestycji. Są jednak sytuacje, w których najważniejszą wartością staje się ograniczenie ryzyka.
W jednym z dużych zakładów produkcyjnych działających w Polsce, ale należących do międzynarodowego koncernu spożywczego, doszło do bardzo niebezpiecznego zdarzenia. Operator wózka widłowego nie dostosował prędkości jazdy do warunków. Paleta została przepchnięta przez regał grawitacyjny aż do ściany hali. W efekcie powstały dwie strefy zgniotu – pomiędzy paletą a regałem oraz pomiędzy regałem a ścianą. Tym razem obyło się bez tragedii, jednak analiza wykazała, że gdyby w obu przestrzeniach znaleźli się ludzie, potencjalne konsekwencje mogły być bardzo poważne.
Co istotne, klient już wcześniej traktował bezpieczeństwo jako priorytet. W realiach, w których znaczna część pracowników produkcyjnych pochodzi z firm outsourcingowych, operatorzy wózków widłowych pozostawali jedyną grupą zatrudnianą bezpośrednio przez zakład. Była to świadoma decyzja – osoby zajmujące się transportem wewnętrznym miały największy wpływ na bezpieczeństwo ludzi i ciągłość produkcji. Niezależnie od stażu pracy każdy operator przechodził regularne, coroczne szkolenia przypominające oraz dodatkowe ćwiczenia z bezpiecznej eksploatacji wózków.
Jednak mimo tak wysokich standardów organizacja doszła do wniosku, że nawet najlepiej wyszkolony człowiek nie jest w stanie całkowicie wyeliminować ryzyka błędu.
Klient zadał sobie więc pytanie nie o koszt automatyzacji, lecz o koszt kolejnego podobnego zdarzenia.
Potencjalne skutki obejmowały nie tylko zagrożenie życia i zdrowia pracowników, ale również wysokie odszkodowania, wielodniowe przestoje produkcji, utratę zaufania klientów, pogorszenie wizerunku marki, wzrost składek ubezpieczeniowych, konsekwencje prawne, trudności z rekrutacją pracowników po poważnym wypadku oraz negatywną reakcję inwestorów mogącą przełożyć się na wartość spółki.
W efekcie zapadła strategiczna decyzja o zmianie filozofii transportu wewnętrznego. Nie oznaczało to całkowitej rezygnacji z wózków widłowych. Tam, gdzie charakter procesów – na przykład w magazynie – nadal wymagał ich wykorzystania, pozostały one elementem systemu. Natomiast wszędzie tam, gdzie wózki poruszały się w bezpośrednim sąsiedztwie pracowników produkcji i gdzie proces można było zautomatyzować, ich zadania przejęły autonomiczne roboty mobilne.
Robot mobilny został zintegrowany z automatycznym centrum owijania, skanowania i etykietowania palet, dzięki czemu wyeliminowano ruch wózków w najbardziej wrażliwych strefach, ale również wyrównano takt time (tempo produkcji dostosowane do popytu), ograniczono zmienność procesu i zapewniono przewidywalny przepływ materiałów. Produkcja stała się bardziej stabilna, a bezpieczeństwo przestało zależeć wyłącznie od zachowania operatora.
Dodatkowymi korzyściami było zmniejszenie kosztów pakowania, ponieważ maszyna automatyczna stosuje zmienny naciąg folii, równą liczbę owinięć dostosowaną do rodzaju produktu. Dane te, wprowadzone zostały do SAP oraz pobierane przez bazę danych. Dzięki temu zoptymalizowano zużycie folii i ustandaryzowano proces pakowania. Co ciekawe również za duże zużycie folii może skutkować karami od klienta końcowego.
To przykład inwestycji, której nie obronił arkusz kalkulacyjny. Obroniło ją zarządzanie ryzykiem. Najlepsze projekty automatyzacji nie zawsze zastępują człowieka. Czasem po prostu chronią go przed największym zagrożeniem.
Nawet pojedynczy AMR może zmienić logikę transportu w zakładzie przemysłowym. Zainicjować zmianę technologiczną bezpośrednio przekładającą się na wydajność i przychody.
Rozmowa o robotach mobilnych (Autonomous Mobile Robot; AMR) i próba wyjaśnienia, czym są, często zaczyna się od prostego pytania: czy wiesz, jak wygląda wózek widłowy?
Większość osób wie. Mało tego, potrafi go sobie wyobrazić w ruchu: operator, maszt z przodu, paleta pobierana blisko „budy”, jazda do przodu, cofanie, manewry. To obraz dobrze zakorzeniony w wyobraźni osób, które były w hali produkcyjnej czy centrum logistycznym.
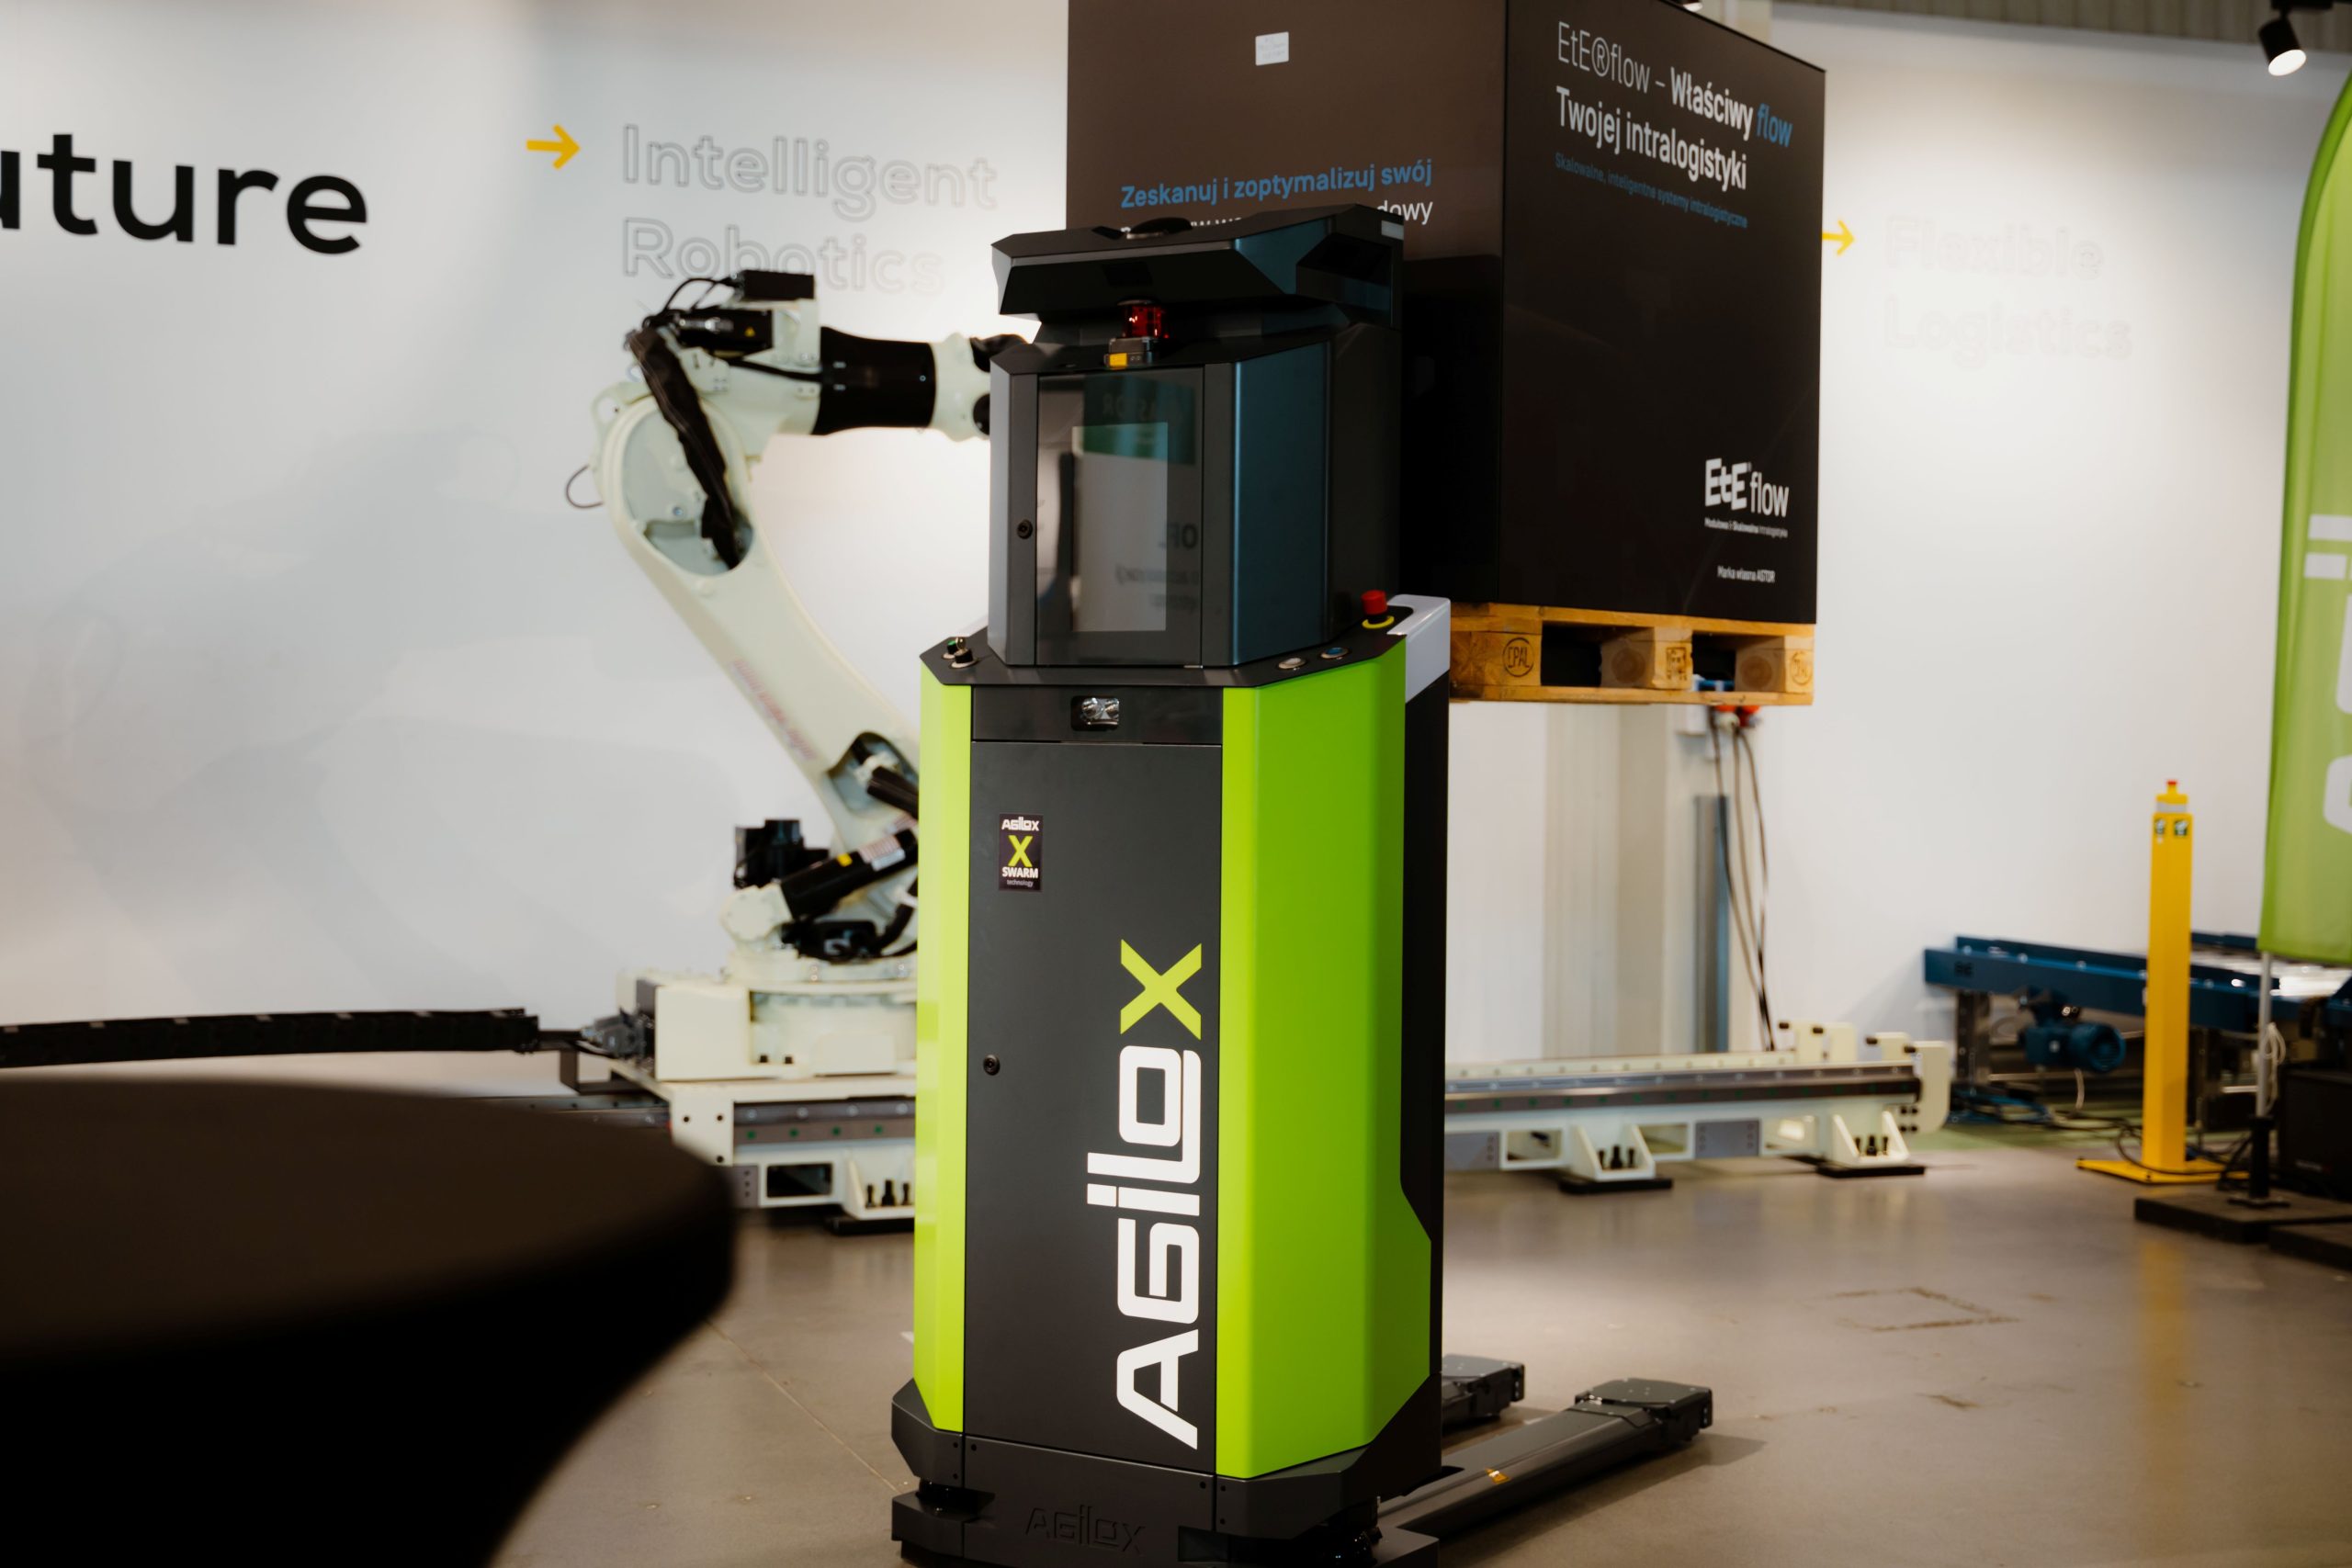
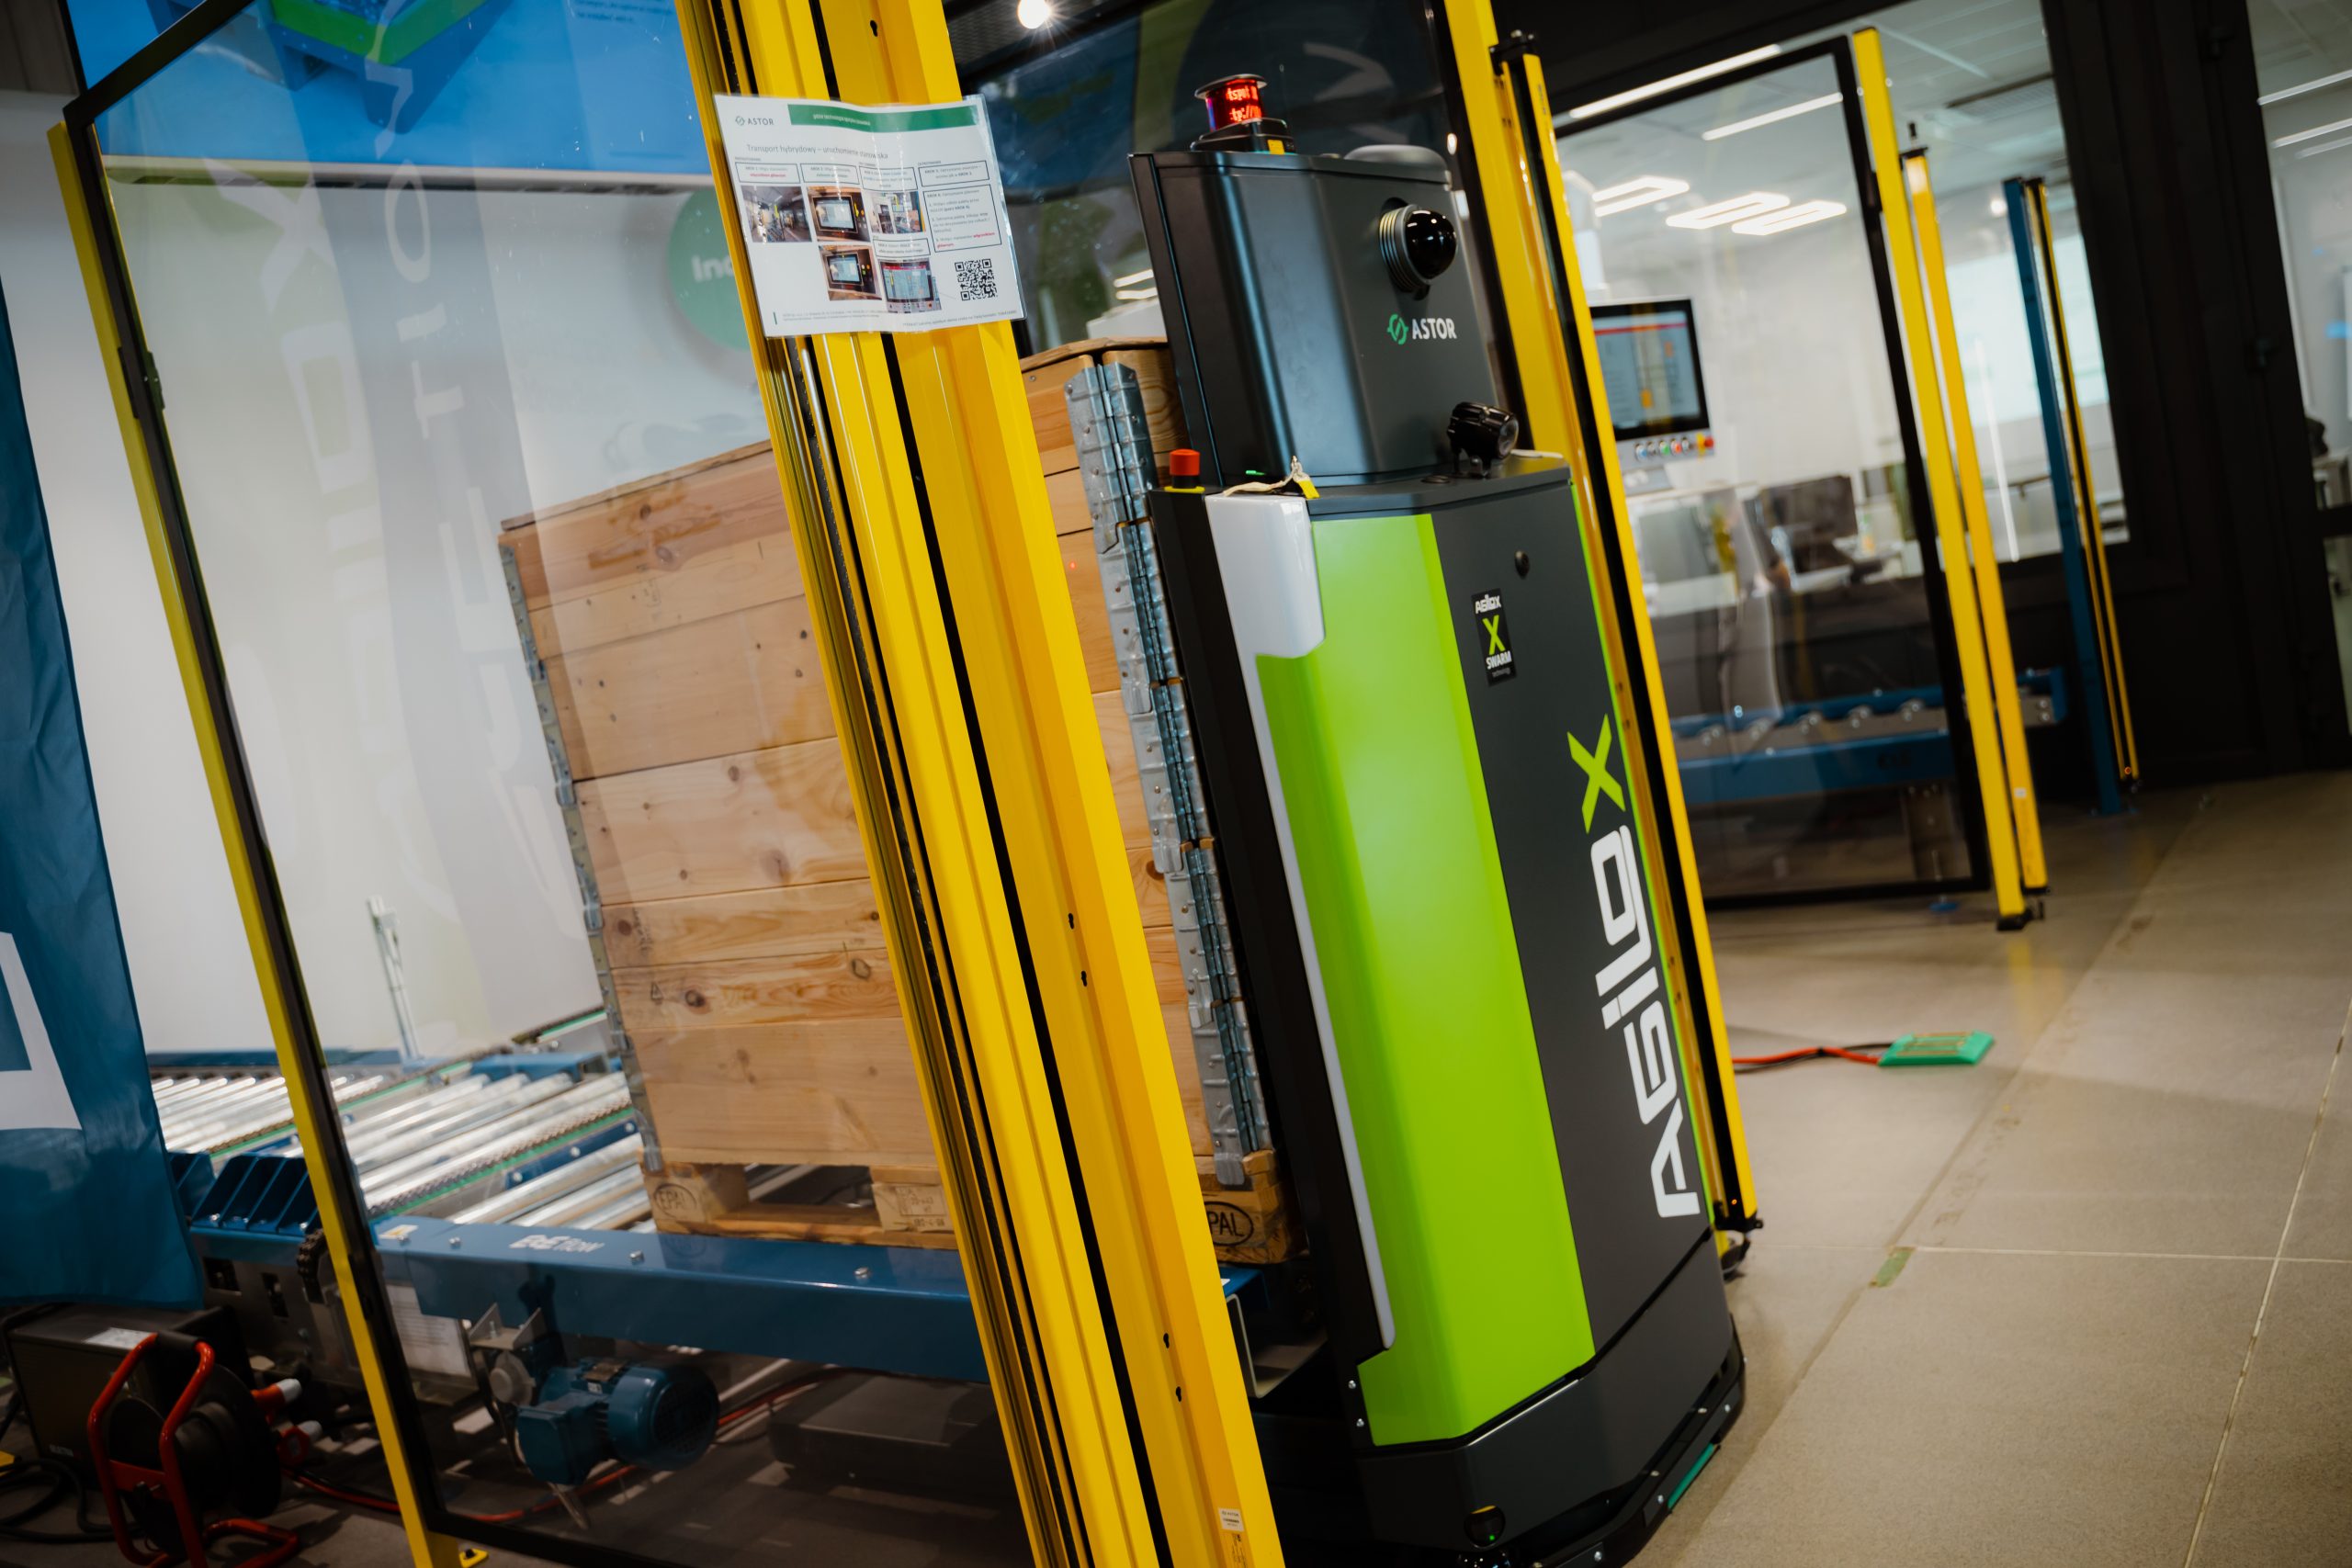
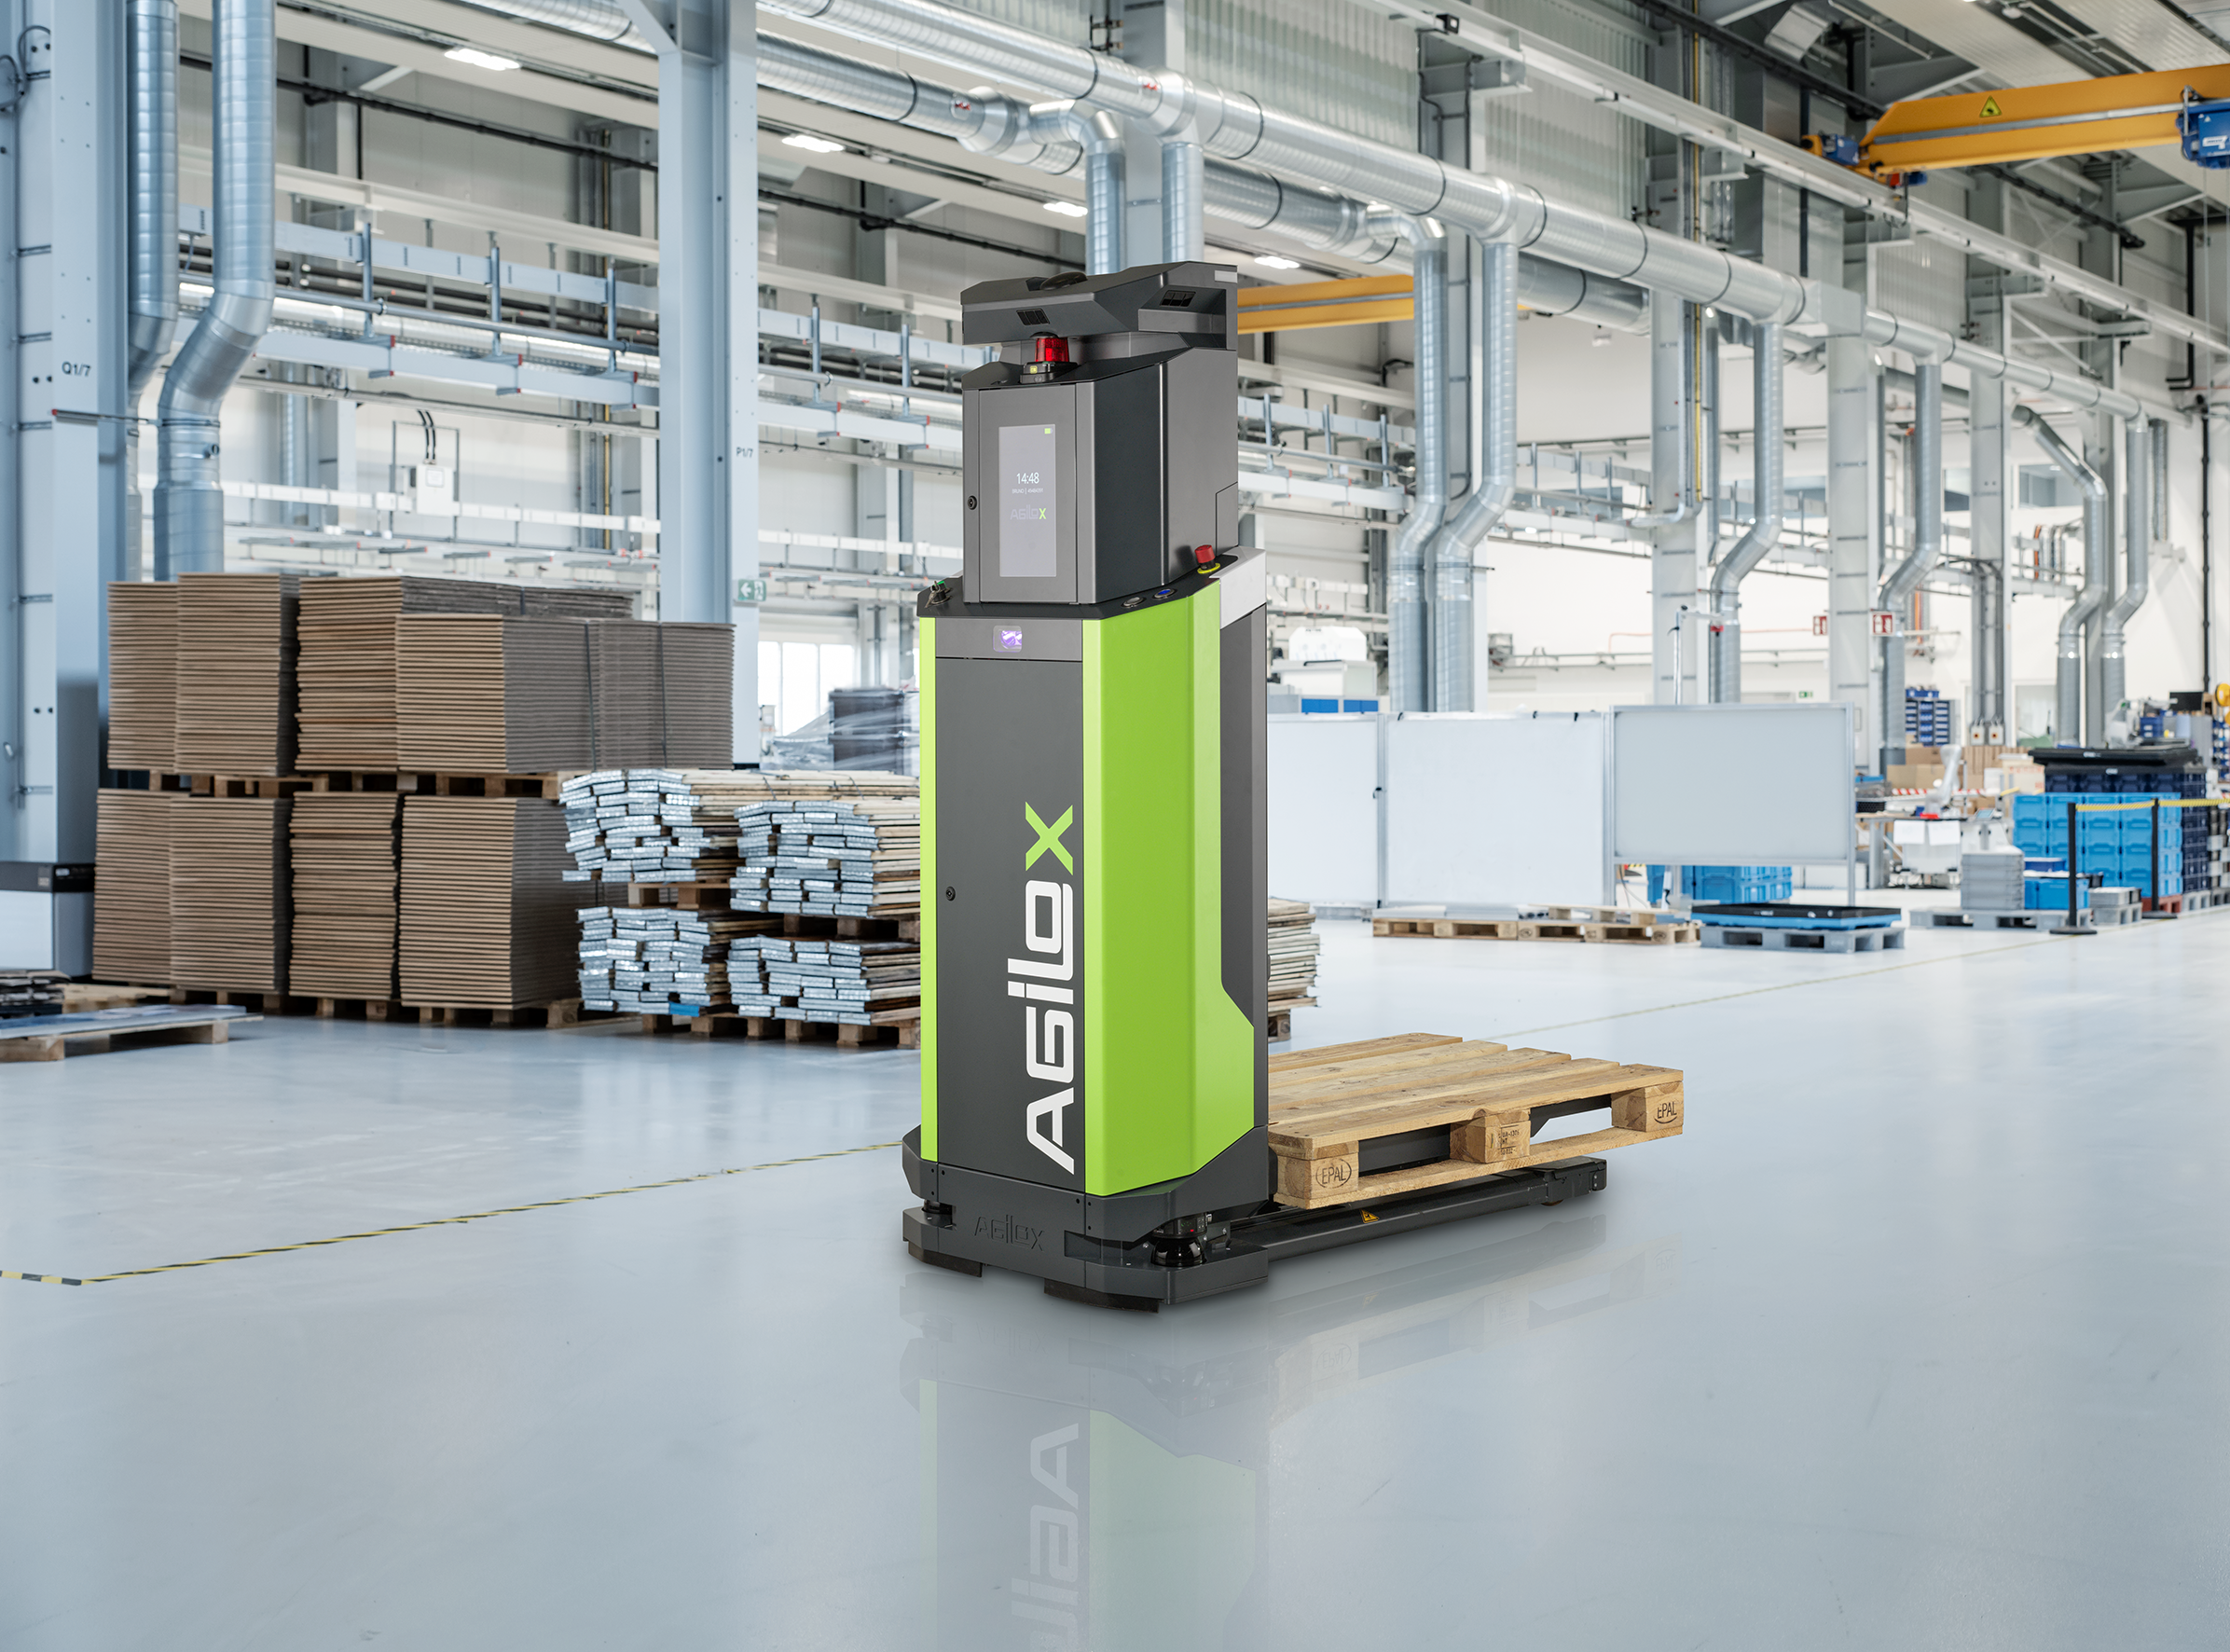
I właśnie dlatego robot mobilny taki jak AGILOX OFL robi tak duże wrażenie. Bo on ten obraz odwraca. Dosłownie.
W AGILOX OFLto, co było przodem, przestaje nim być. Robot operuje „na końcu wideł”, a nie przy maszynie. „Plecy” stają się kierunkiem jazdy, a klasyczna logika wózka widłowego przestaje obowiązywać. To nie jest tylko różnica konstrukcyjna – to zmiana filozofii transportu wewnętrznego.
Początek zawsze jest procesowy
Wdrożenie robota mobilnego nie zaczyna się od pytań.
Jak wygląda proces?
Co dokładnie jest transportowane?
W jakim rytmie pracuje zakład?
Dopiero potem pojawiają się kwestie techniczne:
klasyfikacja urządzenia (czy podlega pod Urząd Dozoru Technicznego),
sposób nadzoru i rola operatora,
infrastruktura komunikacyjna – przede wszystkim stabilna sieć Wi-Fi,
warunki środowiskowe, takie jak jakość posadzki, temperatura czy wilgotność.
Robot mobilny nie potrzebuje torów ani fizycznej infrastruktury, ale potrzebuje uporządkowanego świata, w którym może podejmować decyzje.
Dobór robota to decyzja o logice transportu
To, jak robot będzie pracował, zależy bezpośrednio od tego, jak zaprojektowany jest proces. Możliwości jest kilka, i każda z nich zmienia sposób działania zakładu:
transport inicjowany przez operatora (np. z poziomu tabletu),
integracja z systemem nadrzędnym (WMS, ERP),
komunikacja z automatyką linii,
pełna autonomia, w której robot sam generuje zadania.
Rozwiązania oferowane przez AGILOX wpisują się w ten ostatni kierunek. Dzięki zdecentralizowanej logice działania każdy robot podejmuje decyzje samodzielnie, w czasie rzeczywistym, reagując na sytuację w zakładzie.
To oznacza jedno: system nie tylko wykonuje polecenia, ale również współtworzy proces.
Mapa zamiast torów
Jednym z kluczowych etapów wdrożenia jest mapowanie przestrzeni.
To moment, w którym fizyczna hala staje się środowiskiem cyfrowym. Co ciekawe, najlepszą praktyką jest rozpoczęcie mapowania… od środka. To tam powstaje najstabilniejszy punkt odniesienia, a błędy w dalszych częściach przestrzeni są minimalizowane.
Na bazie mapy definiuje się:
obszary, gdzie robot nie może wjechać,
ścieżki przejazdu,
kierunki ruchu,
punkty interakcji z innymi systemami.
Można również wymusić konkretne zachowania:
wysyłanie sygnałów świetlnych i dźwiękowych,
przestrzeganie priorytetów przejazdu,
komunikację z liniami produkcyjnymi czy bramami.
To właśnie tutaj robot „uczy się” świata i zaczyna się w nim poruszać z precyzją, której nie da się osiągnąć, gdy operator steruje nim ręcznie.
Pierwszy ruch: od prostoty do integracji
Pierwsza misja robota jest zazwyczaj najprostsza z możliwych: transport z punktu A do punktu B.
I to wystarczy, by zobaczyć wartość.
Z czasem jednak pojawia się potrzeba integracji:
ze sterownikami (np. przez TCP/IP),
z systemami nadrzędnymi poprzez API (często w formacie JSON),
z całym ekosystemem produkcyjnym.
Wtedy robot staje się elementem infrastruktury cyfrowej.
Technologia wymaga dyscypliny
Choć roboty mobilne eliminują wiele problemów operacyjnych, wprowadzają też nowe standardy. Regularne czyszczenie skanerów, dbałość o przejezdność tras czy kontrola stanu napędów pozwalają lepiej utrzymywać wydajność. Zanieczyszczone sensory oznaczają ograniczoną widoczność, a to przekłada się bezpośrednio na prędkość i efektywność pracy. Automatyzacja nie wybacza chaosu, ale za porządek odwdzięcza się stabilnością.
Optymalizacja jako ciągły proces
Największą siłą robotów mobilnych nie jest samo wdrożenie, ale to, co dzieje się później.
Dzięki analizie danych można:
optymalizować trasy,
zmieniać logikę zleceń,
skracać czasy transportu,
zwiększać przepustowość bez zmiany infrastruktury.
System rozwija się razem z organizacją.
W tym kontekście doświadczenie firm takich jak ASTOR pokazuje, że wprowadzenie robota mobilnego nie jest projektem jednorazowym. To pierwszy krok w długofalowej transformacji.
Nowa definicja transportu
AGILOX OFL nie jest „lepszym wózkiem widłowym”. Jest czymś zupełnie innym. To system, który:
nie potrzebuje operatora,
nie wymaga dodatkowej infrastruktury,
podejmuje decyzje w czasie rzeczywistym,
skaluje się wraz z potrzebami zakładu.
A fakt, że „plecy są z przodu”, jest tylko pierwszym sygnałem tej zmiany.
Wnioski
Transport wewnętrzny przez lata był traktowany jako tło dla produkcji. Dziś staje się jednym z kluczowych obszarów przewagi konkurencyjnej. Roboty mobilne, takie jak AGILOX OFL, automatyzują go i redefiniują.
I dlatego coraz częściej pytanie nie brzmi już: czy wdrażać roboty mobilne? Ale raczej: jak długo jeszcze możemy pozwolić sobie działać bez nich?